
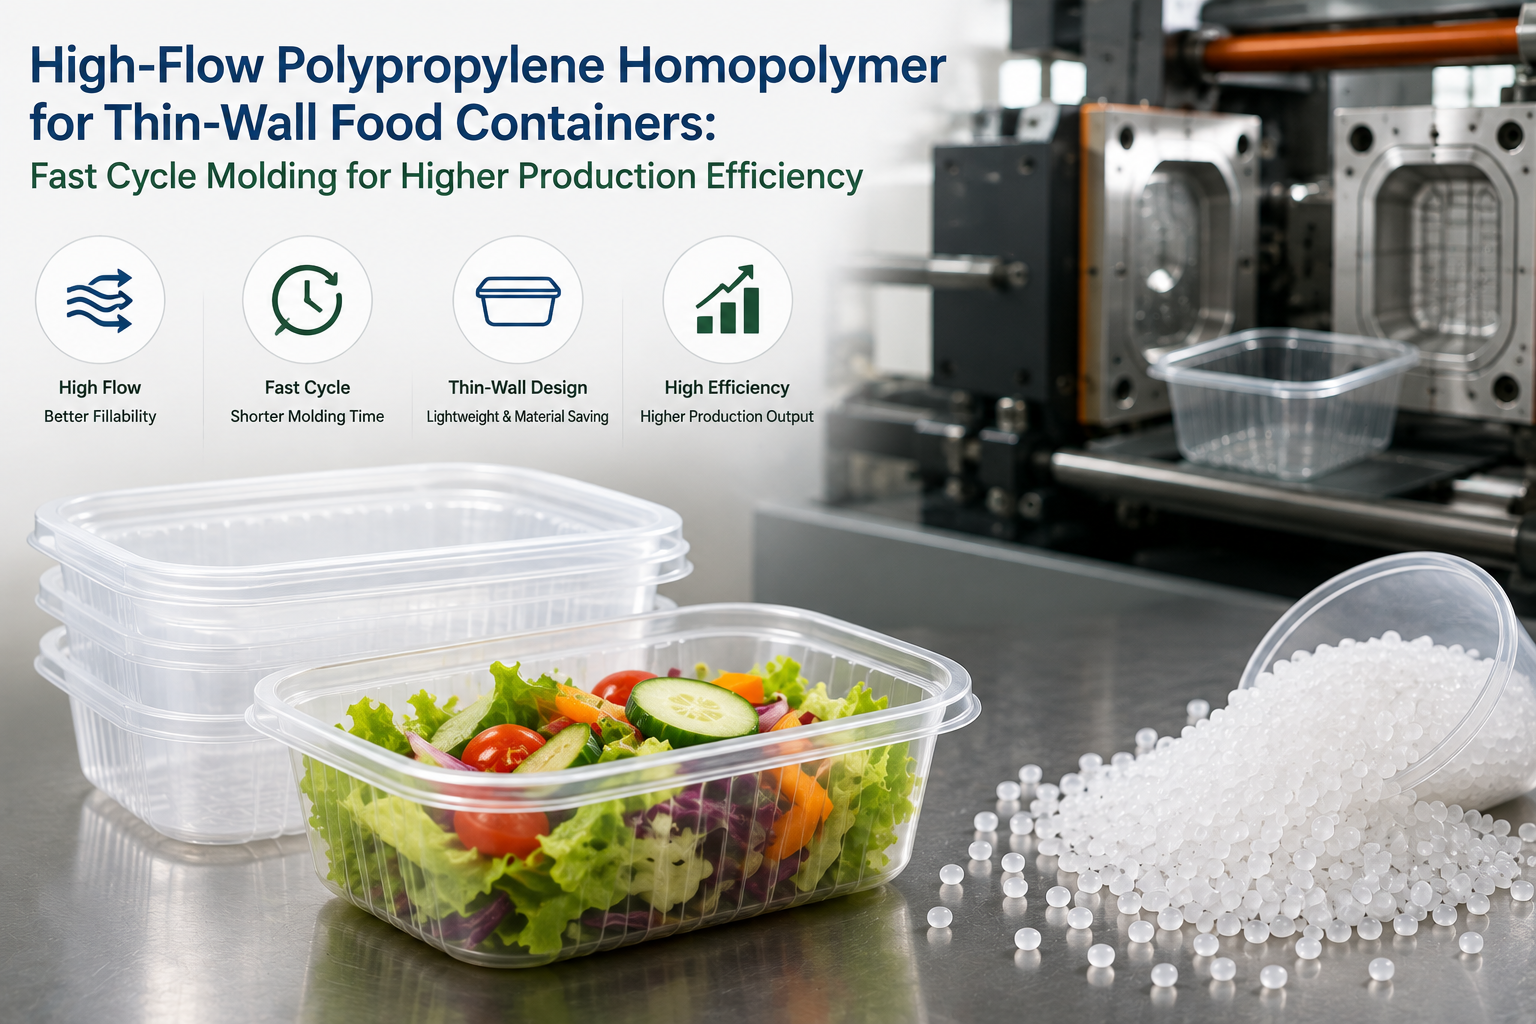
Eine dünnwandige Form mit 32 Höhlen, die einen 4-Sekunden-Zyklus durchführt, ist nicht langsam, sondern das Minimum, das die wirtschaftliche Produktion erlaubt. Drückt man sie auf 3,5 Sekunden, produziert die Leitung 1,3 Millionen zusätzliche Teile pro Kavität und Jahr. Hält man es bei 4,5 Sekunden, geht der Vorsprung an einen Konkurrenten. Für Hersteller von Lebensmittelverpackungen, die ein Material für die dünnwandige Injektion mit hohem MFI auswählen, wird die Entscheidung von einer Einschränkung dominiert, die Käufer für allgemeine Verpackungen nicht abwägen müssen: Jedes Gramm Polymer, das in die Kavität gelangt, muss entfernt werdenRegulatorische Anforderungen an Lebensmittelkontaktbevor es irgendetwas berührt, das in eine Mikrowelle, eine Liefertasche oder ein Kühlschrankregal kommt.
Dieser Artikel richtet sich an Lebensmittelcontainer-Konverter und Beschaffungsteams, die bereits das Zykluszeit-Argument kennenPolypropylen-Homopolymer in der DünnwandformUnd jetzt brauchen wir einen anderen Filter – einen, der Lebensmittelkontakt-Beständigkeit, optische Klarheit für Einzelhandelsausstellungen und Widerstandsfähigkeit beim Stürzaufprall im Kühlbereich bietet. Es ist kein generischer PP-Kaufratgeber. Der Aspekt hier ist, was ein OEM-Hersteller mit Salatbehältern, Deli-Behältern, Obstschürken oder Fertiggerichtsdeckeln tatsächlich überprüfen muss, bevor er Harz auf einer Lauflinie wechselt.
Die Zykluszeit-Mathematik, die die Materialwahl bestimmt
Der erste Grund, warum Hersteller von Lebensmittelbehältern zu Polypropylenhomopolymeren statt zu zufälligen Copolymeren tendieren, ist die Kühlphase, nicht die Füllphase. Das Füllen einer 0,4-mm-Wand in 4 Sekunden wird in weniger als 0,3 Sekunden bei einer hoch-MFI-Qualität abgeschlossen – die übrigen 3,7 Sekunden warten darauf, dass das Teil kristallisiert, die Hohlwand schrumpft und sauber ausgeworfen wird. Je kürzer die Wartezeit, desto höher der Durchsatz.
Für dünnwandige Lebensmittelbehälter mit 3,5–4,5 Sekunden Zyklen sieht die praktische Zyklusaufschlüsselung folgendermaßen aus:
| Phase | Zeit | Fahrer |
|---|---|---|
| Füllen + Packung | 0,2–0,4 s | MFI, Einspritzgeschwindigkeit, Gate |
| Kühlung | 2,5–3,2 s | Kristallisationskinetik, Schimmeltemperatur |
| Auswerfen + Roboter | 0,4–0,6 s | Auswurftemperatur, Teilsteifigkeit |
| Gesamt | 3,5–4,5 s | — |
Die Kühlphasenzeit skaliert ungefähr mit dem Quadrat der Wanddicke, weshalb ein 0,3-mm-Deckel schneller durchführt als ein 0,5-mm-Behälter desselben Harz. Die Materialwahl kann die Kühlung verkürzen, indem sie die praktische Auswurftemperatur erhöht – ein Polymer, das schneller aushärtet, kann die Form heißer machen – aber nur, wenn das Teil noch genug heiße Steifigkeit hat, um ohne Verzug freizugeben. Diese Spannung ist das zentrale technische Problem, das eine Beschaffungsentscheidung berücksichtigen muss.
Was "hoher Durchfluss" eigentlich auf einer Produktionslinie bedeutet
"Hoher Durchfluss" in PP-Datenblättern bezieht sich üblicherweise auf die Schmelzdurchflussrate (MFR, g/10 min bei 230 °C / 2,16 kg). Bei dünnwandigen Lebensmittelbehältern mit Wanddicken unter 0,5 mm und einem Durchflusslängen-zu-Dicken-Verhältnis von über 300 lassen MFR-Klassen unter 25 g/10 min routinemäßig Kurzschüsse an Ecken hinterlassen. Die meisten Konverter mit 4-Sekunden-Zyklen auf 32+ Hohlraumformen arbeiten im Bereich von 30–60 g/10 Minuten, und ein kleiner Anteil erreicht 80 g/10 Minuten mit Deckelwerkzeugen, bei denen die Geometrie nachsichtig ist.
Der Kompromiss ist real: Ein höheres MFR bedeutet im Durchschnitt kürzere Polymerketten, was die Schmelzfestigkeit verringert. Bei einem Salatbecher mit einem Zugverhältnis unter 1:1 ist das unsichtbar. Bei einem Deli-Deckel mit einer tiefen Umfassungsmauer zeigt sich die geringe Schmelzfestigkeit als Netz am Tor und ungleichmäßige Wandverteilung. Käufer sollten MFR an den tiefsten Zug ihrer Teilfamilie anpassen, nicht an den flachsten Deckel.
Eine praktische Entscheidungsregel, die von den meisten Lebensmittelbehälter-Konvertern verwendet wird:
- Flache Deckel, 0,3–0,4 mm Wände:MFR 40–80 g/10 Minuten, Füllgeschwindigkeit und Freigabe priorisieren
- Standardbehälter, 0,4–0,6 mm Wände:MFR 25–40 g/10 min, Ausgleichsfüllung und Steifigkeit
- Tiefe Deli-Behälter, Wände über 0,6 mm:MFR 18–25 g/10 min, Priorität auf heiße Steifigkeit und Schlagkraft
Die Einhaltung von Lebensmittelkontakten ist ein harter Filter, kein Checklistenpunkt
Der Ausdruck "Lebensmittelkontaktsicher" auf einem PP-Datenblatt komprimiert einen Stapel von Vorschriften, die je nach Zielmarkt unterschiedlich sind. Die US-amerikanische FDA 21 CFR deckt die meisten indirekten Lebensmittelzusatzbedingungen für Polyolefine ab. Die EU-Verordnung 10/2011 legt allgemeine und spezifische Migrationsgrenzen fest und verlangt eine Konformitätserklärung. Chinas GB 4806-Serie deckt ein ähnliches Gebiet ab. Andere regionale Systeme (Japan, MERCOSUR, KFDA) fügen ihre eigenen Ebenen hinzu. Für einen Konverter, der in mehrere Märkte versendet, stellt sich die praktische Frage, ob der Harzlieferant alle notwendigen Angaben mitführt – und ob diese Dokumentation, nicht ein "lebensmitteltauglich"-Etikett auf einer Broschüre, bei der Prüfung zählt.
Zwei Materialauswahlen, die auf einem Datenblatt mit einer Einzel-Eigenschaft gleichwertig sind, können sich hinsichtlich des Compliance-Umfangs stark unterscheiden. Ein Homopolymer PP mit einem schmalen additiven Gehäuse und dokumentierten spezifischen Migrationsgrenzen kann die EU 10/2011 problemlos bestehen, während ein anderes Homopolymer mit breiterem Gleit-/antistatischen Zusatzpaket bestimmte Migrationstests in derselben Anwendung nicht bestehen kann. Das ist einer der Gründe, warum Konverter mit mehrmarktigen SKUs ein einzelnes qualifiziertes Harz verwenden, anstatt marginale MFR-Gewinne zu verfolgen – die Qualifikationskosten amortisieren sich über das gesamte SKU-Sortiment.
Die MT40-Klasse von Chambroad ist als vollständig konform mit den Sicherheitsstandards für Lebensmittelkontaktmaterialien für die Produktion von Mittelkontaktbehältern, einschließlich Fast-Food-Clamshells, dokumentiert. In Kombination mit seinem hohen Schmelzflusscharakter, der Verarbeitungsstabilität und der ausgewogenen mechanischen Festigkeit befindet es sich so in den praktischen Bereich für OEMs von dünnwandigen Lebensmittelbehältern, die mit mehrfachen Hochgeschwindigkeitswerkzeugen arbeiten.
Optische Klarheit vs. mechanische Festigkeit: Das echte Geschäft
Einzelhandelskäufer wollen das Essen sehen. Prozessingenieure wollen ein Bauteil, das einen Fall auf einen Betonlagerboden übersteht. Diese beiden Anforderungen wirken im Homopolymer PP gegeneinander, da dasselbe strukturelle Merkmal – hohe Kristallinität – sowohl Stoßfestigkeit als auch Trübung verursacht. Ein zufälliges Copolymer verbessert die Klarheit auf Kosten einer langsameren Kristallisation und eines geringeren Moduls. Blockcopolymer verbessert den Aufprall bei niedrigen Temperaturen auf Kosten von Nebel und Steifigkeit.
Für die meisten dünnwandigen Lebensmittelbehälter besteht die technische Antwort darin, das Homopolymer für Klarheit zu optimieren durch:
- Nukleator-Auswahl:Sorbitolbasierte Klärmittel erhöhen die Kristallisationstemperatur und verringern die Sphärulitengröße, was die Transparenz verbessert und gleichzeitig die Zykluszeit verkürzt
- Prozessfenster:Höhere Schmelztemperatur und schnellere Injektion erzeugen eine amorphere Ausrichtung in der Oberflächenschicht, was den Glanz verbessert, allerdings auf Kosten der eingefrorenen Spannung
- Wanddicke-Design:Dünnere Wände verringern Lichtstreubahnen; eine 0,4 mm durchsichtige PP-Wand liest sich als transparent, eine 0,8 mm Wand aus demselben Harz liest sich oft als durchscheinend
Die MT40-Qualität bietet hohe Transparenz, die sich für Einzelhandelsverpackungen eignet, bei denen die visuelle Präsentation von Lebensmitteln wichtig ist. Für Konverter, die sowohl klare Obstpunnetten (transparenzkritisch) als auch undurchsichtige Deli-Behälter (steifigkeitskritisch) betreiben, ist es oft wirtschaftlicher, zwei verschiedene Materialfamilien zu verwenden, als zu versuchen, ein Harz für beide zu qualifizieren.
Warum Zähigkeit auch dann wichtig ist, wenn der Teil dünn ist
Dünnwandige Lebensmittelbehälter versagen in dieser Reihenfolge auf drei charakteristische Arten: spröder Bruch bei kalter Temperatur (gekühlte oder gefriergeeignete Anwendungen), Flexfalt-Aufhellung unter Biegespannung und Ausbreitung von Sprungrissen durch Eckkontaktpunkte. Homopolymer PP ist für die ersten beiden Szenarien bei Umgebungs- und Kühltemperaturen ausreichend. Sie ist besonders anfällig für das dritte Gewicht, insbesondere bei Behältern über 350 ml, die in Liefersäcken gestapelt sind.
Das Wirkungsverhalten bei dünnwandigen PP hängt genauso sehr vom Design ab wie vom Harz. Drei Designentscheidungen summieren die Stoßfestigkeit eines beliebigen Homopolymers:
- Abgerundete Basisecken:Ein Radius von 1,5 mm statt einer scharfen Ecke kann den Drop Survival bei demselben Harz um das 2–3-fache vervielfachen
- Geometrie der Sockelkuppel:Eine flache innere Kuppel (0,5–1,0 mm Anstieg) dient als kontrollierte Einsturzzone
- Wandgleichmäßigkeit:Wanddickenschwankungen über 15 % des nominalen Gewichts schaffen Schwachstellen, die Risse ausbreiten
Konverter, die ein neues Harz auf bestehenden Werkzeugen qualifizieren, sollten vor der Genehmigung des Materials einen 1-Meter-Falltest an gefüllten Behältern bei 4 °C und 22 °C durchführen. Der Test ist günstig und erkennt Harzänderungen, die auf dem Cycle-Time-Dashboard gut aussehen, aber am Ladebereich scheitern.
Produktionsstabilität über die ersten 500.000 Aufnahmen hinweg
Materialdatenblätter beschreiben das Harz an der Formmaschine. Sie beschreiben das Harz nicht im 50.000. Zyklus, wenn der antioxidative Abbau beginnt, die Schmelzstabilität zu verschieben, oder im 250.000. Zyklus, wenn der Verschleiß von Schrauben und Lauf das tatsächliche Verbleibszeitprofil verändert hat. Bei dünnwandigen Lebensmittelbehältern, die 24-Stunden-Schichten laufen, ist das Material, das beim Start qualifiziert, selten das, das 60 Tage später noch läuft.
Zwei praktische Stabilitätsmarkierungen, die es wert sind, bei einem Qualifikationslauf im Blick zu behalten:
- Schmelzstabilität:Misse MFR beim Start und im 24-Stunden-Stationszustand. Ein Drift von mehr als 8–10 % deutet typischerweise entweder auf Antioxidantienmangel oder übermäßige Verweilzeit hin und zeigt sich als Schwankung des Füllgewichts zwischen den Karies
- Farbabgrenzung:Eine Verschiebung des Gelbwertindex über 1,5 Einheiten während des Qualifikationslaufs ist ein Gelbzeichen für die thermische Alterung des Antioxidantienpakets, insbesondere wenn das Teil nachgeschaltet Heißfüllung oder Mikrowellenbedingungen erlebt
Die MT40-Klasse ist dokumentiert als stabil für die Verarbeitung und zuverlässige Bauteilstärke während der kontinuierlichen Produktion, wobei eine gute Verarbeitungsstabilität als in der technische Beschreibung angegebene Eigenschaft ist. Diese Art dokumentierter Stabilität – gestützt durch die Verarbeitungsdaten des Harzlieferers und nicht nur MFR und Dichte – rechtfertigt die Qualifikationskosten bei einer Mehrfach-Dünnwandleitung.
Vorqualifikations-Checkliste für OEMs von Lebensmittelbehältern
Bevor er den Wechsel von einem etablierten Homopolymer zu einem Kandidaten-Harz-ähnlichen Kandidaten genehmigteine Hochfluss-PP-QualitätDas QA-Team sollte fünf Punkte anhand der Dokumentation des Lieferanten bestätigen, nicht nur mit der Broschüre:
- Umfang der Dokumentation von Lebensmittelkontakt:Bestätigen Sie, dass die Konformitätserklärung des Lieferanten jeden Markt in Ihrer SKU-Distribution abdeckt, nicht nur den Heimmarkt
- MFR-Qualität und Toleranz:Überprüfen Sie, dass der MFR ein Zertifikatswert pro Batch ist, keine typische Zahl, und ob der Toleranzbereich für Ihr Werkzeug akzeptabel ist
- Verarbeitungsfenster:Der Lieferant sollte empfohlene Grenzwerte für Schmelztemperatur, Schimmeltemperatur und Schergeschwindigkeit angeben – wenn diese fehlen, ist das Harz wahrscheinlich nicht für ein dünnwandiges Werkzeug qualifiziert
- Spezifische Migrationsdaten:Für EU-Lieferungen bitten Sie um die spezifische Tabelle über Migrationsgrenzen, die die relevanten Lebensmittelsimulanten abdeckt (typischerweise A, B, C, D1, D2 für kalte, heiße und fetthaltige Lebensmittel)
- Variabilität von Grund zu Los:Fragen Sie nach den Daten der letzten 12 Monate des Analysezertifikats – eine enge Spanne ist ein Stabilitätsversprechen; Eine große Bandbreite ist ein Warnsignal
Wohin sich dünnwandige Lebensmittelbehälter-Werkzeuge entwickeln
Die Entwicklung ist eindeutig: Zykluszeiten werden kürzer, Wände dünner, und Konverter werden gebeten, mehr SKUs für ein einzelnes Asset zu qualifizieren. 32-Kavity-Werkzeuge mit 3-Sekunden-Zyklen waren vor fünf Jahren außergewöhnlich; Sie sind heute Standard in jeder modernen Lebensmittelcontaineranlage. Seitengitter-Stapelformen gehen auf 64+ Hohlräume für Deckel und flache Behälter zu. All dies begünstigt hochwertigere MFI-Homopolymer-PP-Qualitäten mit dokumentierter Verarbeitungsstabilität und enger Dokumentation für Lebensmittelkontakte.
Für Beschaffungsteams ist die praktische Erkenntnis, dass das richtige Material nicht das mit dem höchsten MFR im Datenblatt ist – sondern das, dessen Lieferantendokumente direkt in die regulatorische Akte eingefügt werden können, dessen Bearbeitungsfenster für dünnwandige Werkzeuge dokumentiert ist und dessen Los-zu-Los-Variabilität so gering ist, dass sie an einem Wochenende unbeaufsichtigt betrieben werden können. Der Zykluszeitvorteil gegenüber dem Copolymer ist real, aber er ist eine unterstützende Voraussetzung für die Qualifikation, nicht der entscheidende Faktor an sich.
Für Konverter zur AuswertungKostbehälterharz-OptionenIn der High-Flow-PP-Familie oder wenn man Noten mit einem etablierten Unternehmen vergleichen möchte, sollte das Gespräch mit der Dokumentation und dem Bearbeitungsfenster beginnen – nicht mit einem Zykluszeit-Benchmark.
Für Konverter, die Mehrmarkt-SKUs betreiben, oder diejenigen, die einen Wechsel von zufälligem Copolymer auf Homopolymer für Zykluszeitgewinne in Erwägung ziehen, lohnt sich der Engineering- und Compliance-Weg mit einem Lieferanten, der die spezifischen Migrations- und Zusatzverpackungsdaten hinter der Lebensmittelkontakt-Claim veröffentlicht.