
Der Trenner ist die letzte Verteidigungslinie – und er schmilzt
In einer Lithium-Ionen-Zelle verrichten drei Komponenten die aktive Arbeit: die Kathode, die Anode und der Elektrolyt. Der vierte – der Trenner – bewirkt während des normalen Betriebs nichts. Es handelt sich um eine poröse Membran, typischerweise 12–25 Mikrometer dick, deren einzige Aufgabe es ist, die Elektroden auseinanderzuhalten, während Lithiumionen passieren können. Sie führt keinen Strom, speichert keine Energie und ist für die elektrische Funktion der Zelle unsichtbar. Doch wenn eine Batterie ausfällt, befindet sich fast immer der Trenner, an dem der Fehler von einem abnormalen Ereignis in eine Katastrophe umschlägt. Zu verstehen, warum, ist der Ausgangspunkt für jedes ernsthafte Gespräch über die Auswahl separater Material.
Der dominierende Versagensmechanismus in Lithium-Zellen ist der thermische Runaway – eine sich selbst beschleunigende exotherme Kaskade, bei der die Wärmeerzeugung die Wärmeabgabe übertrifft. Die Kaskade wird von einer Abfolge von Reaktionen bestimmt, die bei zunehmend höheren Temperaturen aktiviert werden. Der Elektrolyt beginnt sich etwa bei 80–120 °C zu zersetzen. Die feste Elektrolyt-Interphasenschicht (SEI) auf der Anode zersetzt sich ab 90 °C aufwärts. Bei etwa 130 °C beginnt der Polyethylen-(PE)-Separator weich zu werden und zu schrumpfen. Bei etwa 160 °C verlieren sowohl PE- als auch Polypropylen-(PP)-Separatoren ihre strukturelle Integrität und schmelzen. Bis die Kathode bei 200–250 °C Sauerstoff freisetzt, ist der Trenner längst zusammengebrochen, die Elektroden stehen in direktem physischem Kontakt, und ein interner Kurzschluss hat bereits den massiven Stromabfluss verursacht, der die Zelle entzündet. Thermische Runaway wird in der überwältigenden Mehrheit der Feldfehler nicht durch eine chemische Überraschung ausgelöst – sie wird durch das Verschwinden des Separators im ungünstigsten Moment ausgelöst.
Deshalb ist die thermische Stabilität des Separators auf einem Spezifikationsblatt kein "Nice to Have". Es ist die einzelne Eigenschaft, die bestimmt, ob ein Missbrauchsereignis – ein externer Kurzschluss, eine Überladung, ein mechanischer Quetsch, ein Nageldurchdringen – eine handhabbare thermische Ausrichtung bleibt oder sich zu Abluft, Feuer und Ausbreitung durch das Modul entwickelt. Die herkömmlichen PE- und PP-Separatoren in nahezu jeder heutigen kommerziellen Zelle wurden wegen Kosten, ionischer Leitfähigkeit und Herstellungseinfachheit gewählt – nicht, weil sie thermisch ausreichend sind. Das sind sie nicht. Die Branche lebt mit dieser Lücke, weil Zellen sich größtenteils unter normalen Bedingungen verhalten und die Missbrauchsereignisse, die diese Lücke offenlegen, statistisch selten sind. Wenn die Zellenergiedichte steigt, Packformate komprimiert werden und die Schnellladeströme steigen, ist "statistisch selten" keine akzeptable Grundlage mehr für eine sicherheitskritische Komponente.
Die PE/PP-Ausfallkaskade: Die halbe Sekunde, die alles entscheidet
Um zu verstehen, was ein thermisch stabiler Separator bietet, hilft es, die Ausfallsequenz eines herkömmlichen Polyolefin-Separators in Zeitlupe durchzugehen. Betrachten wir eine Zelle, die einen lokalen Hotspot erlebt – durch ein internes Partikel, einen Dendriten oder ein äußeres Missbrauchsereignis –, der einen Bereich des Separators in Richtung 140°C drückt.
Bei etwa 130°C beginnt ein PE-Separator mit einer Standard-Abschaltbeschichtung ein Abschaltverhalten zu zeigen: Die Poren schließen sich, während das Polymer weicher wird, der Ionenstrom stoppt und die lokale elektrochemische Reaktion unterbrochen wird. Bei einem gutartigen Ereignis – einer kurzen Überladung, einer flachen Temperaturschwankung – ist dieser Ausfall wiederherstellbar und die Zelle überlebt. Aber der Shutdown ist nicht das Ende der Geschichte. Der Kurzschluss, der die Hitze verursacht hat, liefert weiterhin Widerstandsenergie. Die lokale Temperatur steigt stetig an.
Zwischen 130°C und 160°C beginnt der weiche Separator anisotrop zu schrumpfen – typischerweise 10–30 % in Querrichtung bei uniaxial orientierten Filmen und 5–10 % selbst bei biaxial orientierten Grades. Schrumpfen zieht die Trennkante von der Stelle weg, die sie abgedeckt hat. Befindet sich der heiße Punkt in der Nähe einer Lasche, einer Schweißnaht oder einer gefalteten Stelle, öffnet der Rückzug ein direktes Fenster zwischen den Elektrodenbeschichtungen. Bei 160–165 °C erreicht PE eine vollständige Schmelze; bei 165–175°C folgt PP in dreischichtigen PP/PE/PP-Konstruktionen. Das gesamte Intervall vom ersten Porenverschluss bis zum vollständigen mechanischen Kollaps wird in Sekunden gemessen – und in Hochgeschwindigkeitszellen liefert der interne Kurzschluss, der darauf folgt, Kilowatt Leistung in wenige Quadratzentimeter Jelly Roll ab. Elektrolytblitze, Katodensauerstoff wird freigesetzt und benachbarte Zellen im Modul nehmen abgestrahlte Wärme auf und beginnen ihre eigene Kaskade. Der Trenner verursachte den Fehler nicht, aber sein Einsturz entfernte die einzige Barriere, die ihn hätte eindämmen können.
Das technische Ziel ist also präzise: die mechanische Integrität und dimensionale Stabilität des Trenners während des Temperaturfensters zu erhalten, in dem sich die anderen Ausfallreaktionen noch aufbauen – lange genug, damit die thermische Masse der Zelle, Stromunterbrechungsvorrichtungen und Pack-Schutzmaßnahmen eingreifen können. Dies ist ein Materialproblem, und hier kommt Para-Aramid ins Spiel.
Warum Para-Aramid nicht schmilzt: Das molekulare Argument
Para-aramid — Poly(p-Phenylenterephthalamid), oder PPTA — ist ein vollständig aromatisches Polyamid, bei dem das Polymerrückgrat aus Benzolringen besteht, die durch Amidgruppen in einer Para-Konfiguration verbunden sind. Vergleichen Sie dies mit Polyethylen, dessen Rückgrat eine flexible aliphatische Kohlenstoff-Kohlenstoff-Kette ist. Die für die Batteriesicherheit entscheidenden Unterschiede sind strukturell:
- Kein Schmelzübergang zum Ausnutzen.PPTA schmilzt bei keiner Temperatur unterhalb seiner Zersetzungsschwelle. Die starren Stab-Aromaketten sind in hochgeordneten kristallinen Domänen gepackt, die durch Wasserstoffbrücken zwischen benachbarten Amidgruppen und Pi-Pi-Wechselwirkungen zwischen den aromatischen Ringen stabilisiert sind. Für einen Schmelzübergang steht keine Kettenbeweglichkeit zur Verfügung – das Polymer behält die tragende Struktur, bis die kovalenten Bindungen selbst zu zerfallen beginnen. Deshalb wird Para-Aramidfaser in Flammenschutztextilien und strukturellen Hitzeschilden spezifiziert, wo Polyolefine und Polyamide bereits als Feststoffe nicht mehr existieren.
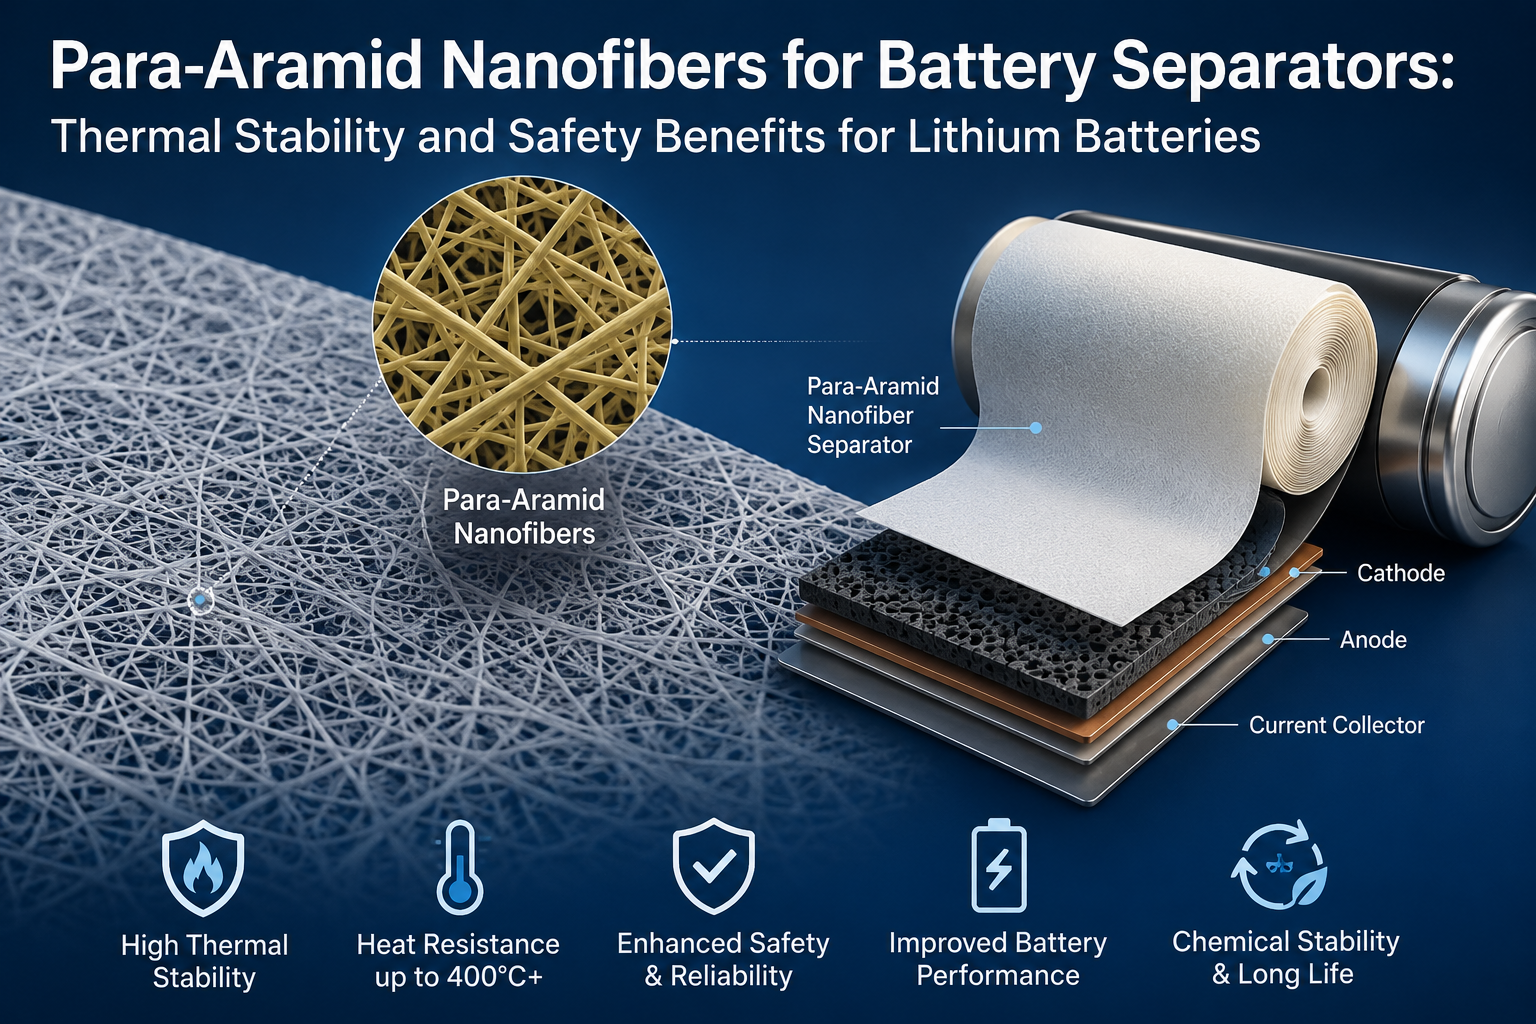
- Zersetzung weit über dem thermischen Runaway-Fenster.Die Zersetzung von PPTA beginnt oberhalb von 500 °C. Für Anwendungen mit Batterieseparatoren ist die praktisch relevante Zahl die Bruchtemperatur des Films: Para-Aramid-Nanofaser-Separatorbeschichtungen erhalten die Membranintegrität bei Bruchtemperaturen über 400°C – eine Zahl, die den Separator außerhalb der gesamten 80–250°C-Reaktionskaskade des thermischen Runaways positioniert. Der Trenner ist nicht mehr die erste Komponente, die ausfällt. Sie gehört zu den letzten.
- Dimensionsstabilität bei Temperatur.Da es im Betriebsfenster keinen Entweichungsübergang gibt, zeigt ein Aramid-beschichteter Separator bei Temperaturen, an denen ein Polyolefin-Basisfilm bereits zweistellige Prozentsätze verkürzt hat, nahezu keine thermische Schrumpfung. Die Beschichtung fungiert als dimensionales Gerüst: Selbst wenn die darunterliegende PE-Schicht weicher wird, hält das Aramidnetzwerk die Geometrie und bewahrt die Elektrodentrennung. Dies ist der "Skelett"-Mechanismus, der die Einführung keramisch beschichteter Separatoren vorangetrieben hat – und Aramid-Nanofaser bringt zusätzliche Eigenschaften mit, die keramische Beschichtungen nicht haben.
- Inhärente elektrische Isolierung und chemische Kompatibilität.Para-Aramid ist ein dielektrisches Material mit langer Dienstgeschichte in elektrischen Isolierungspapieren für Transformatoren und Motoren, und seine aromatische chemische Struktur widersetzt sich gegen die Karbonatlösungsmittel, Lithiumsalze und Elektrolytzusätze, die in Lithium-Ionen-Zellen verwendet werden. Die Separatorbeschichtung benötigt keine zusätzliche Isolierungsbehandlung und führt keine ionischen Schadstoffe ein.
Warum Nanofaser – und nicht herkömmliche Aramidfaser
Para-Aramid ist seit Jahrzehnten als durchgehender Filament und Stapelfaser erhältlich – die bekannten 10–15-Mikron-Garne, die im ballistischen Schutz und bei optischen Kabelstärken verwendet werden. Warum benötigt die Batterieseparator-Anwendung gerade den Nanofaser-Formfaktor? Die Antwort liegt in den geometrischen Einschränkungen eines Separators.
Eine Trennschicht muss dünn sein – einstellige Mikrometer – aber ohne Lochlöcher und mechanisch kohärent. Eine einzelne konventionelle Aramidfaser mit 12 Mikrometern Durchmesser ist dicker als das gesamte Beschichtungsbudget. Gehackte Mikrofasern mit diesem Durchmesser können bei einer Dicke unter 10 Mikrometer kein dichtes, gleichmäßiges Netz bilden; sie hinterlassen Hohlräume und Öffnungsdefekte, die den Zweck der Beschichtung zunichte machen. Ein Faserdurchmesser unter etwa 100 Nanometern verändert die Physik: Die spezifische Oberfläche steigt um zwei bis drei Größenordnungen, und die Fasern bilden dichte, verschränkte Netzwerke, in denen die Kontaktpunkte zwischen den Fasern die mechanische Verriegelung als Lastübertragungsmechanismus ersetzen. In dieser Skala bilden Para-Arabid-Nanofaserdispersionen kontinuierliche, flexible Filme mit kontrollierter Porosität – der für den Lithium-Ionen-Transport benötigten Porenarchitektur – bei Beschichtungsgewichten, die der Zelle vernachlässigbar Dicke und Widerstand hinzufügen.
Ein zweiter, weniger offensichtlicher Vorteil ist die Oberflächenchemie. Konventionelle Para-Aramidfaser ist chemisch inert – eine Folge der dicht gepackten, hochkristallinen Oberfläche – was ihre Verwendung als Verbundverstärkung historisch einschränkte, da die Grenzflächen mit Matrixmaterialien schwach waren. Nanofaser-Produktionsrouten, die Faser direkt aus der Polymerisationsphase erzeugen und nicht durch Fibrillation von gesponnener Faser, zeigen pro Masseneinheit eine deutlich höhere Dichte an Amid-funktionalen Gruppen. Die resultierenden Oberflächen sind reaktiv und kompatibel mit polymeren Bindemitteln und Beschichtungsmatrizen, was genau das Verhalten einer Separatorbeschichtung ist, um am Basisfilm zu haften und Zellwicklung, Stapelkompression und langfristige Elektrolytimmersion ohne Delamination oder Partikelabscheidung zu überstehen. Diese Eigenschaften – thermische und dimensionale Stabilität sowie Dispergibilität und Filmformfähigkeit – sind das zentrale Wertversprechen vonPara-Aramid-Materialienfür funktionale Beschichtungsanwendungen entwickelt.
Was die Haltbarkeitsdaten tatsächlich zeigen
Das Sicherheitsargument für Aramid in Separatoren reduziert sich auf eine kleine Menge messbarer Größen. Die folgende Tabelle ordnet die Materialklassen nebeneinander auf den Merkmalen auf, die die Missbrauchsreaktion bestimmen:
| Eigentum | PE-Separator | PP / Tri-layer | Keramisch beschichtete PE | Aramid-Nanofaserbeschichtung |
|---|---|---|---|---|
| Abschalttemperatur | ~130°C | ~130–165°C (PE-Schicht) | ~130°C | Abschaltung pro Basisfilm |
| Schmelz- / Kollapstemperatur | ~135–145°C | ~165–175°C | Basisfilm schmilzt; Keramikreste | Membranintegrität >400°C |
| Wärmeschrumpfung @130°C, 1 Stunde (TD) | 5–10% | 2–5% | <2 % (beschichtete Regionen) | Fast null; Das Gerüst hält die Geometrie |
| Punktions- / Druckwiderstand | Basislinie | Etwas höher | Verbessert (abrasiv) | Verbessertes (robustes, flexibles Netzwerk) |
| Beschichtungsflexibilität / Walzenverarbeitung | — | — | Gebundene Partikel können sich durch Flexion ablösen | Kontinuierlicher Film, keine Teilchenabscheidung |
| Benetzbarkeit (Karbonatelektrolyte) | Schlecht (hydrophobe Oberflächenbehandlung erforderlich) | Armes | Gut | Gut; Stabil über die Lebensdauer des Zyklus |
Drei Beobachtungen aus diesem Vergleich verdienen besondere Aufmerksamkeit. Erstens verbessern keramisch beschichtete Separatoren – die derzeit gängige Hochsicherheitslösung – die Schrumpfung, verändern aber den Versagensmodus nicht grundlegend: Wenn der PE-Basisfilm schmilzt, bleibt die keramische Schicht als lockerer, ungebundener Partikelrest, dessen Integrität vollständig von der Bindemittelleistung bei Temperatur abhängt. Eine Nanofaser-Aramidschicht hingegen ist ein kontinuierlicher Strukturfilm für sich. Zweitens ist die Flexibilität der Aramidschicht in der Herstellung wichtig: Keramikbeschichtungen erhöhen das Abriebrisiko beim Rollen-zu-Rollen-Umwandeln und Zellwicklung, während ein kontinuierlicher organischer Film mit dem Substrat nachgibt. Drittens beeinflusst das Benetzen von Elektrolyten direkt die Zellaufbaugeschwindigkeit und den inneren Widerstand – ein Bereich, in dem die polare Oberflächenchemie von Aramid unbehandeltes Polyolefin übertrifft.
Integrationswege: Beschichtung, freistehende Membran oder Verbundwerkstoff
Für Zell- und Separatoringenieure, die die Einführung von Aramid-Nanofasern evaluieren, dominieren drei Architekturen die Entwicklungsarbeit, jede mit unterschiedlichen Kompromissen:
- Beschichtung auf Polyolefin-Basisfolie.Der am wenigsten störende Weg: eine Aramid-Nanofaserschicht von 1–3 Mikrometern, die auf einen bestehenden PE- oder Tri-Layer-Separator aufgetragen wird, wobei der Basisfilm für die Porenstruktur und Abschaltfunktion verwendet wird, während die Aramidschicht für Hochtemperatur-Dimensionsgerüste sorgt. Dies erhält die ausgereifte Polyolefin-Herstellungsbasis und erhöht die Sicherheitsmarge dort, wo sie benötigt wird. Es ist auch die Architektur, die die Filmformungs- und Dispersionseigenschaften von Aramid-Nanofaser am direktsten nutzt – das Material kann mit umgewandelten Beschichtungslinien aus wässrigen oder lösungsmittelhaltigen Dispersionen beschichtet werden.
- Fibrid-verstärkte Aramidpapiertrenner.Für Anwendungen, bei denen der vollständige Polyolefinfilm ersetzt werden soll – Hochtemperatur-Spezialzellen, einige Lithium-Primärchemikalien und Next-Generation-Formate – kann Para-Aramid mithilfe von Papierherstellungsverfahren zu freistehenden Trennmembranen geformt werden, dieselbe Technologiebasis wie für Aramid-Isolierpapiere. DieHochleistungs-Para-Aramid-PapierDie Prozessfamilie zeigt, dass großflächige, gleichmäßige, dünne Aramidplatten im industriellen Maßstab hergestellt werden können – die Kernfähigkeit, die eine Separator-Membran benötigt.
- Hybride Keramik-Arabid-Verbundwerkstoffe.Die Kombination anorganischer Partikel mit einer Aramiden-Nanofaser-Bindemittelmatrix erfasst sowohl die Hochtemperatursteifigkeit von Keramiken als auch die Zähigkeit, Flexibilität und Haftung des organischen Netzwerks – wodurch die Partikelabscheidung und Sprödigkeit rein keramischer Beschichtungen behoben werden. Da die Nanofaseroberfläche reichlich Amid-Funktionsgruppen aufweist, kann die Aramidphase als Strukturmatrix und nicht als passives Additiv fungieren.
Eine praktische Warnung zur Porenarchitektur: Der Übergang von einer gespannten Folien-Porenstruktur (verdrehte Schlitzporen) zu einer beschichteten oder faserigen Struktur verändert die Beziehung zwischen Porosität, Tortuosität und Widerstand. Zielbereiche für Leistungszellen verlangen typischerweise 35–45 % Porosität mit hoher Tortuosität in Durchgangsebene. Aramid-Nanofasernetzwerke können während Dispersion und Beschichtungsformulierung in diesem Bereich abgestimmt werden, aber der Parameter muss konstruiert und nicht vorausgesetzt werden – der Separatorwiderstand beeinflusst direkt die Schnellladungsfähigkeit und Wärmeentwicklung bei Hochgeschwindigkeitsbetrieb.
Spezifikation von batteriefähigen Para-Aramid-Nanofasern: Was zu bewerten ist
Nicht jedes Para-Aramid-Nanofaserprodukt ist für Separatorarbeiten geeignet. Der Produktionsweg bestimmt die Fasermorphologie, Oberflächenchemie und das Dispersionsverhalten – und diese bestimmen die Beschichtungsqualität. Bei der Bewertung einer Materialquelle sollten Batteriematerialingenieure sich auf fünf technische Dimensionen konzentrieren:
- Produktionsroute und deren Auswirkungen.Nanofaser, die direkt durch einstufige Niedertemperaturlösungs-Polymerisations-Scherprozesse erzeugt werden, behält die reaktive Oberflächenchemie und gleichmäßige Morphologie bei, im Gegensatz zu fibrillierten oder mechanisch abgeleiteten Nanofasern mit variabler Längenverteilung und geringerer Oberflächenaktivität. Die Route regelt außerdem den Restsäure- und Salzgehalt – ein Kontaminationsproblem bei Batterieanwendungen, das eine validierte Reinigung erfordert.
- Dispersionsqualität im Beschichtungsmedium.Unabhängig davon, ob die Beschichtungslinie wässrig oder lösungsmittelbasiert läuft, muss die Nanofaser in einer stabilen, agglomeratfreien Suspension bei Prozesskonzentration dispergieren. Schlechte Dispersion führt zu Beschichtungsfehlern – dünne Stellen, Nadellöcher und Dichteschwankungen –, die die Sicherheitsfunktion zunichtemachen. Fordern Sie Dispersionsstabilitätsdaten in dem spezifischen Medium an, das der Beschichtungsprozess verwendet.
- Filmintegrität bei Zieldicke.Das relevante Akzeptanzmaß ist nicht die Faserzugfestigkeit, sondern die Bruchtemperatur und mechanische Integrität der geformten Membran bei dem angegebenen Beschichtungsgewicht. Teste die Folie, nicht die Faser – freistehende Filme mit weniger als 10 Mikron und beschichtete Laminate verhalten sich anders als Bulkmaterialien.
- Elektrolytkompatibilität und extraktierbare Substanzen.Das Material muss nach längerer Immersion in Karbonatelektrolyt bei erhöhter Temperatur mechanische Eigenschaften behalten und darf keine ionischen Spezies auswaschen, die die Zellleistung beeinträchtigen. Langzeit-Einweichtests mit Elektrolytaufnahme- und -retentionsmessung gehören zu jedem Qualifikationsprotokoll.
- Angebotsreife und Skalierung.Separatorbeschichtungen werden in hohem Volumen verbraucht, und ein in Monaten gemessener Qualifikationszyklus kann für jede Versorgungsänderung nicht wiederholt werden. Bestimmen Sie den Produktionsumfang des Lieferanten, die Qualitätskonsistenzmechanismen und die Application Engineering Support, bevor Sie ein Zelldesign für das Material festlegen.
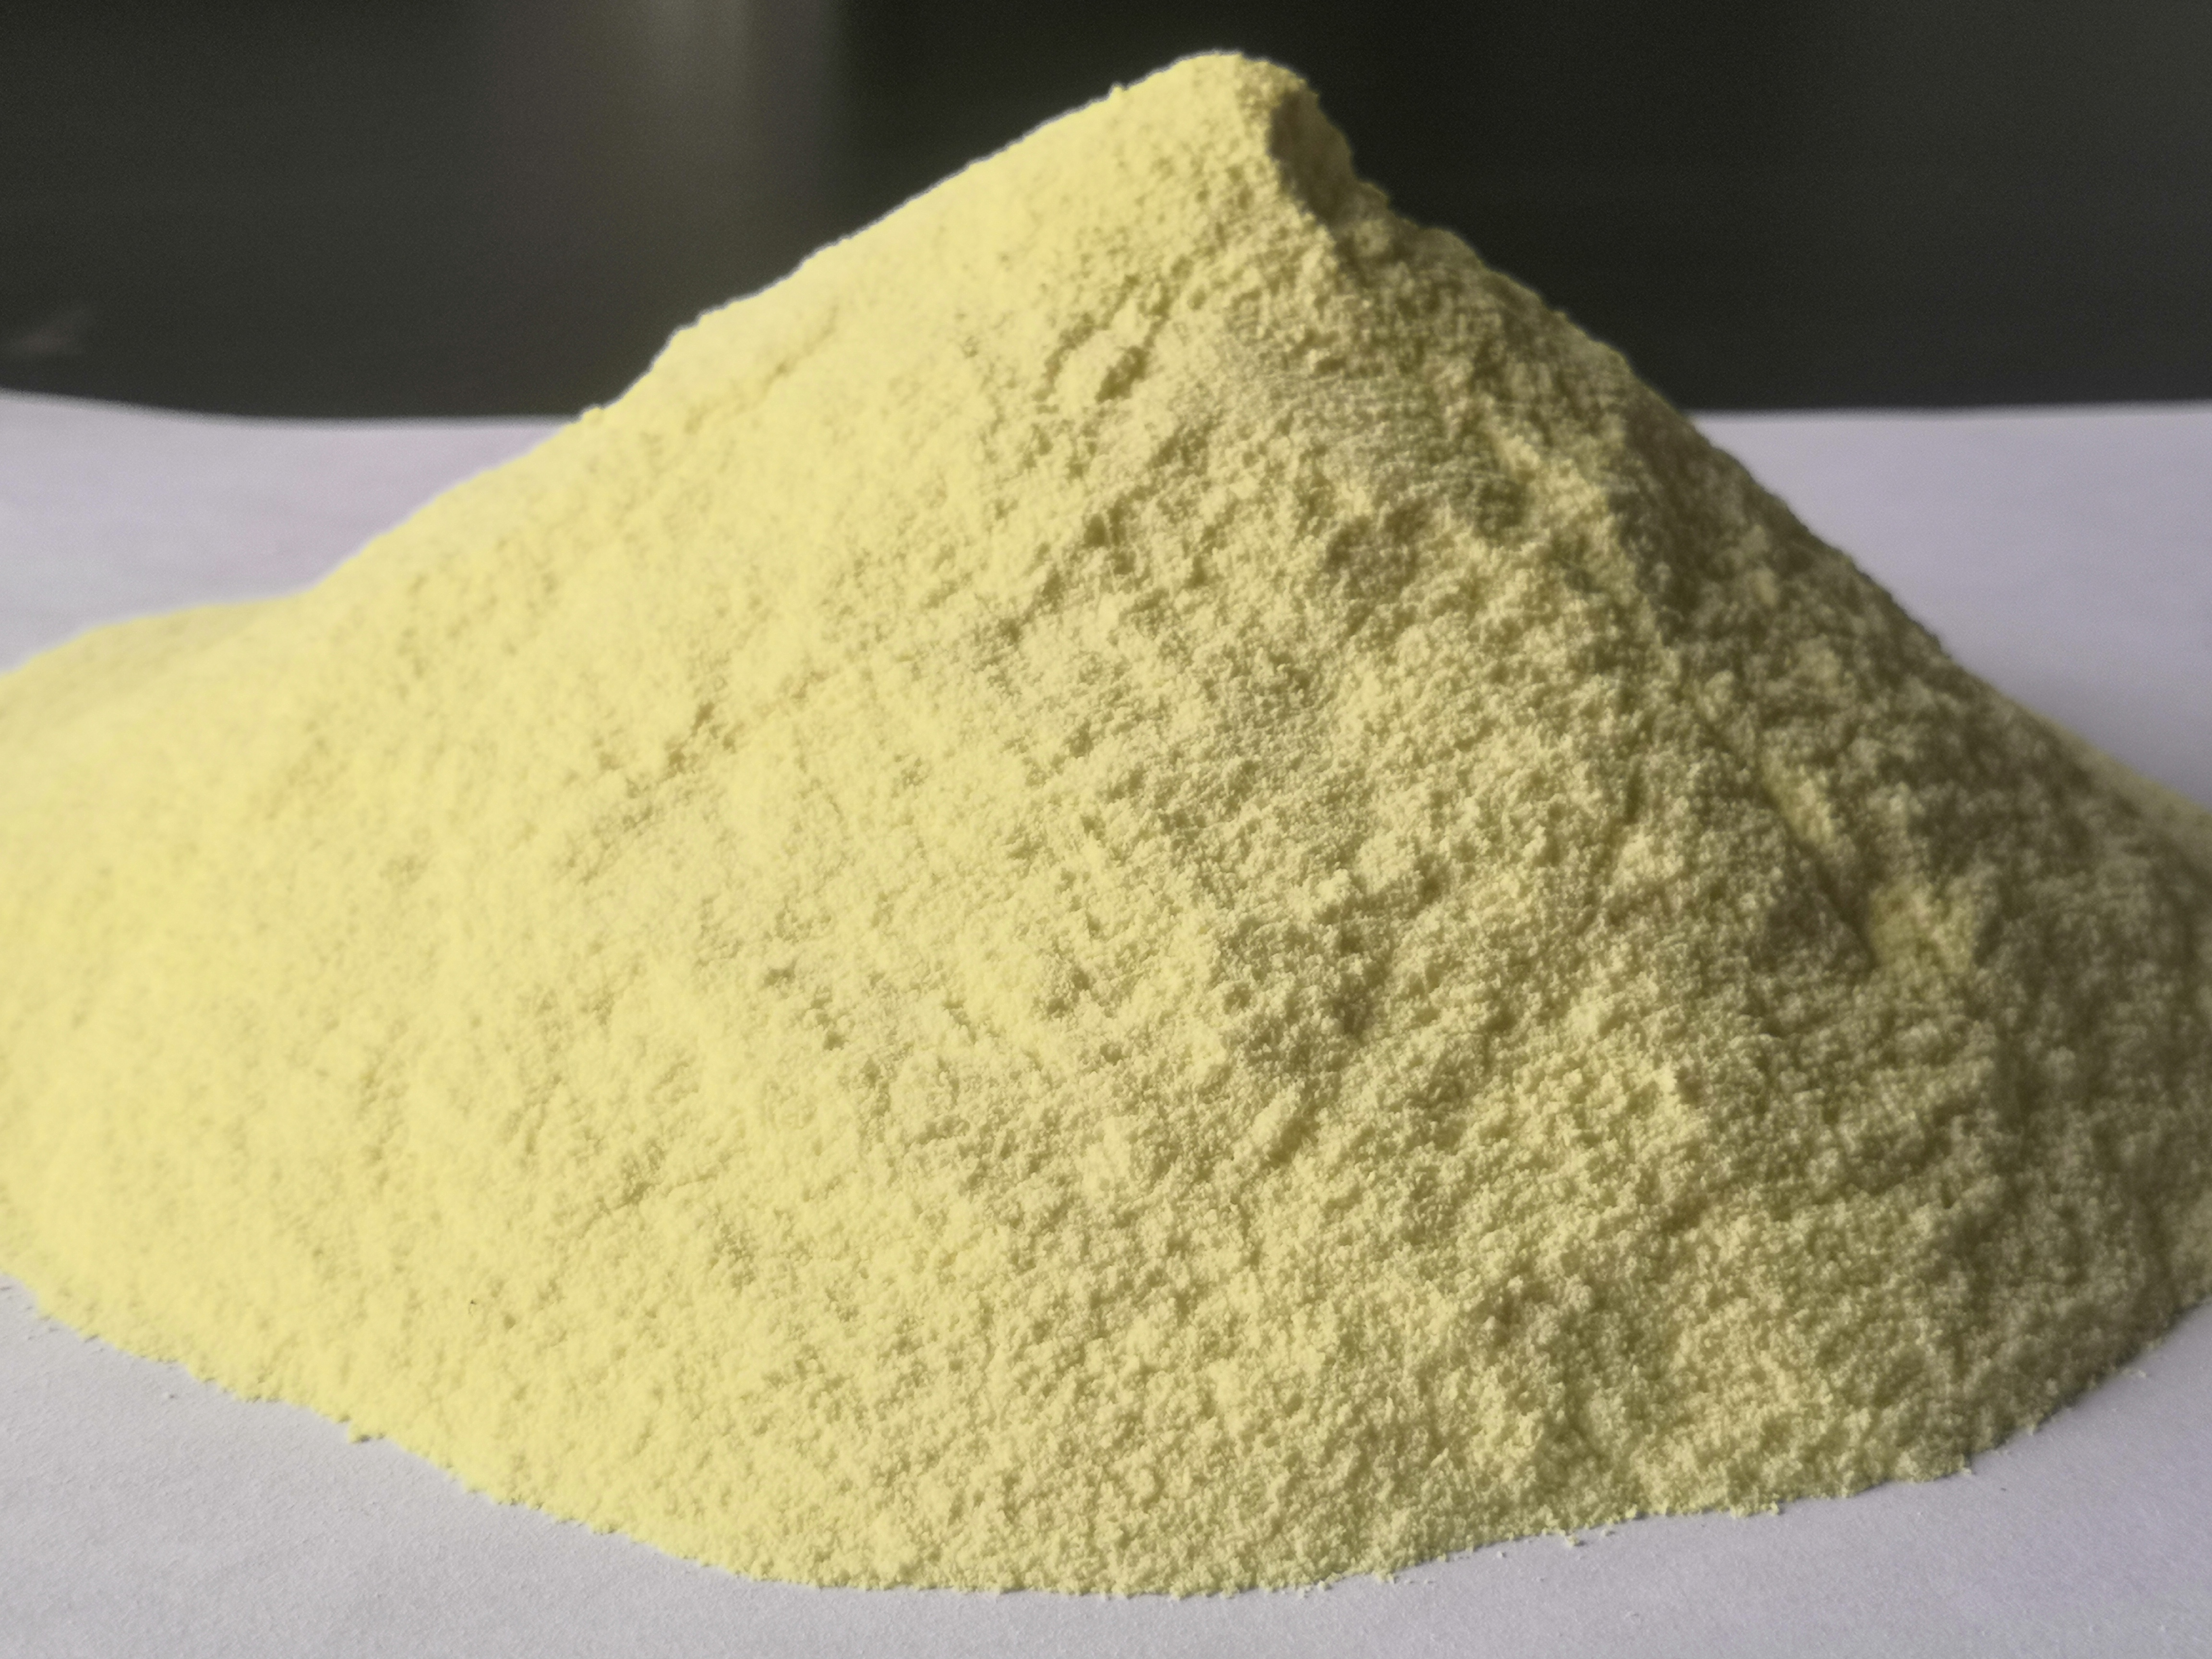
Für Teams, die diese Bewertung entwickeln, illustriert Paraaramid-Nanofaser, die über den einstufigen Niedrigtemperaturweg hergestellt wird – wie das Qianbolun N502-Material aus Chambroads Jufang New Materials Division, entwickelt mit der Tsinghua-Universität – das Eigenschaftsprofil, das die Batterieseparatoranwendung verlangt: Membranbruchtemperatur über 400°C, ausgezeichnete Maßstabilität, gleichmäßige Dispersion in Wasser und organischen Medien sowie Filmformfähigkeit, die für Beschichtungsprozesse geeignet ist. Sein dokumentierter Anwendungsbereich umfasst explizit Batterieseparatoren neben der Aramidenpapierherstellung, Spezialbeschichtungen, Verbundverbundverstärkung, Adsorptionsfiltration und elektrische Isolierung. Weitere Hintergrundinformationen darüber, wie nanoskaliges Para-Aramid den Leistungsbereich verändert, werden in den verwandten Analysen vonPara-Aramid-Nanofasern im Nanomaßstabund dieAuswirkungen der Rüstungsfaser auf die Lieferkette der Industrialisierung von Aramid-Nanofasern.
Die Sicherheitsökonomie: Was 240 Grad Marge wert sind
Ein herkömmlicher Trenner kollabiert bei etwa 160 °C. Eine Aramid-Nanofaserbeschichtung hält eine Integrität über 400°C. Dieser Unterschied – etwa 240°C zusätzliche Temperaturmarge – lässt sich direkt auf drei kommerzielle Ergebnisse für Zellhersteller und Packintegratoren übertragen.
Erstens: Missbrauchstoleranz bei der Zertifizierung. Nageldurchschlags-, Quetsch-, Überladungs- und thermische Rampentests in EV- und Energiespeicherstandards existieren genau zur Untersuchung des Einklappfensters des Trenners. Ein Trenner, der die Elektrodentrennung durch die Spitze der Exothermie aufrechterhält, wandelt viele potenzielle thermische Ereignisse in selbstbegrenzende Ausweichungen um – Zellen, die heiß werden, sicher entlüften oder einfach elektrisch ausfallen, ohne zu zünden. Das ist der Unterschied zwischen einem Rückruf und einer Garantiestatistik.
Zweitens: Ausbreitungswiderstand auf Modulebene. Thermisches Runaway in einer Zelle ist überlebbar, wenn es sich nicht ausbreitet. Die Ausbreitung erfolgt durch den Wärmetransfer zu benachbarten Zellen während der Sekunden des maximalen Exothermen – genau das Zeitfenster, in dem ein aramidstabilisierter Separator noch den direkten Elektrodenkontakt blockiert und die Energiefreisetzung begrenzt. Die Auswahl des Separatormaterials ist daher nicht nur eine Entscheidung auf Zellebene, sondern auch ein Hebel der Packarchitektur: Sie ändert die Anforderungen an Abstände, Zwischenbarrieren und Unterdrückungssysteme stromaufwärts.
Drittens: Kopffreiheit für Energiedichte und schnelle Ladung. Jeder Anstieg der Zellenergiedichte oder Laderate verringert die Lücke zwischen normalem Betrieb und Missbrauch. Sicherheitsmerkmale, die Dicke oder Widerstand kosten – dickere Abscheider, größere Kühlplatten, mehr Zwischenmaterial – wirken gegen die Leistungsziele. Eine Beschichtung, die einstellige Mikrometer hinzufügt und gleichzeitig den Melt-Collapse-Fehlermodus entfernt, kauft Designfreiheit an anderen Stellen in Zelle und Packung zurück. Mit der Weiterentwicklung der Trennersicherheitstechnologie parallel zur breiteren Landschaft fortschrittlicher MaterialienIndustrialisierung von Aramid-Nanofasernist als eine der Lieferkettenfähigkeiten positioniert, die diesen Übergang in großem Umfang möglich machen.
Das Fazit für Batteriematerialteams
Der Polyolefin-Separator war in den ersten fünf Jahrzehnten der Lithium-Ionen-Batterien eine rationale Wahl. Es ist eine zunehmend irrationale Wahl für das nächste Jahrzehnt – nicht, weil Polyolefin schlechter geworden ist, sondern weil alles drumherum heißer geworden ist: höhere Nickelkathoden, schnelleres Laden, dichtere Packungen und Sicherheitsstandards, die nun explizit testen, welche Versagensarten Polyolefin nicht überleben kann. Der Separator ist die Komponente, bei der eine Materialsubstitution den größten Sicherheitsgewinn pro zugesetztem Mikrometer bringt, und die Para-Arabid-Nanofaser – mit ihrem nicht schmelzenden aromatischen Rückgrat, der Filmintegrität über 400°C, der Fähigkeit zur Filmformung im Nanomaßstab und der elektrolytkompatiblen Oberflächenchemie – ist die für diese Substitution entwickelte Materialklasse.
Für Materialbewertungsprogramme sind die praktischen ersten Schritte klar definiert: Entnahme von Dispersionsproben im Zielbeschichtungsmedium, Durchführung von Filmintegritätstests bei prozessrelevanten Beschichtungsgewichten und Validierung der Elektrolytkompatibilität unter beschnellten Einweichbedingungen. Zellbasierte Missbrauchstests folgen, sobald das Beschichtungsfenster festgelegt ist. Die ingenieurwissenschaftlichen Fragen haben ingenieurwissenschaftliche Antworten – und die zugrunde liegende Materialwissenschaft ist so ausgereift, dass das Hindernis für die Einführung nun der Qualifikationsaufwand und nicht die Machbarkeit ist.
Bewertung von Separatormaterialien für Hochsicherheitszellendesigns?
Die Jufang New Materials Division von Chambroad produziert Para-Aramid-Nanofaser mit einer Membranbruchtemperatur über 400 °C, entwickelt in Zusammenarbeit mit der Tsinghua-Universität und dokumentiert für Anwendungen mit Batterieseparatoren. Um technische Anforderungen und Anwendungsbereich für Separatorbeschichtungen und verwandte Anwendungen von Aramid-Nanofasern zu besprechen, kontaktieren Sie das Team für weitere Details.
Kontaktieren Sie uns