
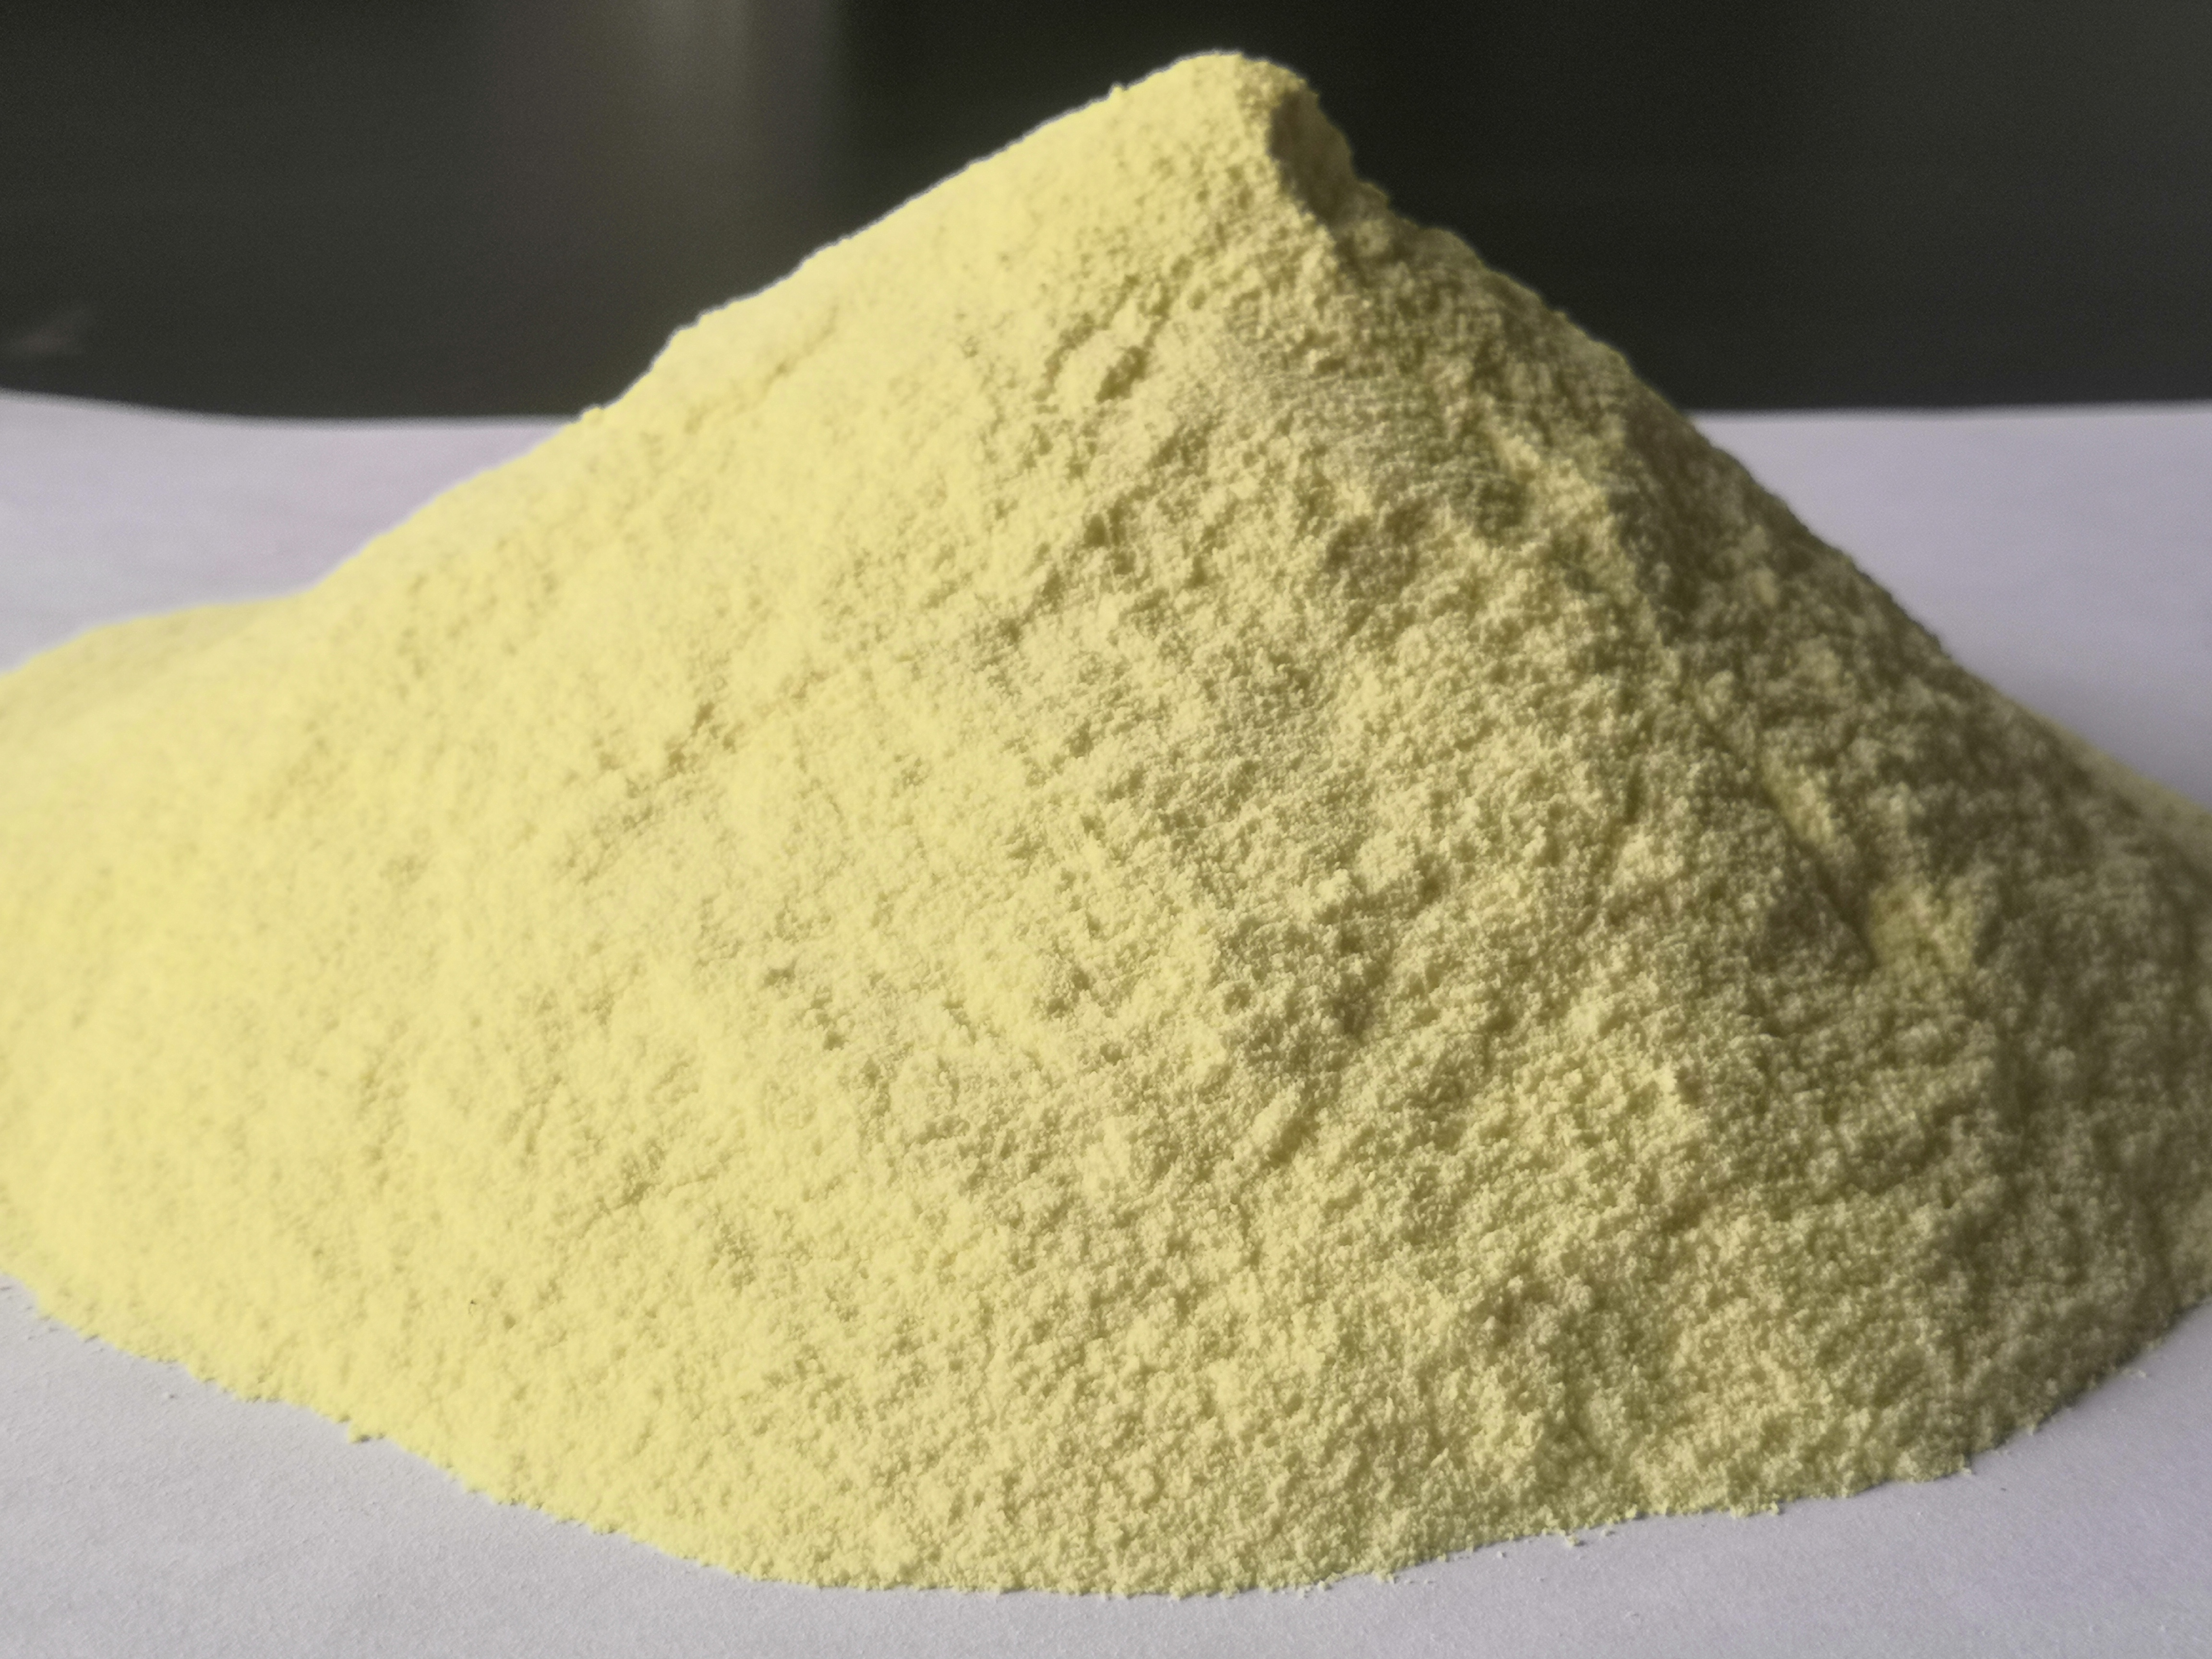
Para-Aramid-Pulver gelangt selten zufällig in ein Entwicklungsprogramm. Sie entsteht, wenn eine Reibungsbeschichtung ihren Reibungskoeffizienten durch wiederholten thermischen Zyklus halten muss, wenn eine Dichtungsmasse bei Betriebstemperatur zu kriechen beginnt oder wenn eine Wärmesperrbeschichtung ein tragendes Skelett nach dem Abbau des Bindemittels behalten muss. An diesem Punkt ist die Kauffrage nicht mehr "Was ist Aramidpulver", sondern "Welche Qualität, zu welchen Bedingungen und wie schnell können wir es in den Mixer bekommen".
Dieser Artikel ist für die Formulierungs-, Beschaffungs- und Qualitätsteams verfasst, die diese Frage bearbeiten. Sie legt fest, was das Pulver der Chambroad U-Serie enthält, wo Pulverversuche typischerweise scheitern, die kommerziellen Bedingungen der Sorte und der schnellste Weg von der ersten Anfrage bis zur Produktionsbestellung.
Ein Polymer, drei Formen: Beginnen Sie mit der Form, die Ihr Prozess verarbeiten kann.
Die erste Quellenentscheidung ist keine Qualität, sondern eine physische Form, und die Wahl der falschen kostet einen kompletten Testzyklus. Chambroad liefert Para-Arabid in drei Formen aus derselben Polymerchemie, sodass ein Formulierungsteam den Kurs korrigieren kann, ohne Lieferanten oder Polymersystem zu wechseln.
| Form | Typische Verwendung | Was es für deinen Prozess bedeutet |
|---|---|---|
| Para-Aramid-Pulver (U200 / U50) | Spezielle und thermische Barrierbeschichtungen, Dichtmittel, Gummi und Reibungsmittel, Separatorbeschichtungen | Die Bewehrung wird in Systemen, in denen längere Fasern nicht verteilt werden, mit einer arbeitbaren Viskosität belastet |
| Para-Aramid-Nanofaser (N502 / N503) | Dünnschichten, Separatorbeschichtung, Spezialpapier, Größenmittel | Faserdurchmesser von 20 bis 50 nm bilden dichte Filme bei geringer Last |
| Para-aramidisches Papier (531 / 532) | Wabenkerne, elektrische Isolierung, Tragwerkspaneele | Geliefert als fertiges Blech mit definierten Zug- und Risswerten |
Pulver ist die Form für flüssige und viskose Systeme. Da sie pro Gewichtseinheit weniger Fläche trägt als eine fibrillierte Faser, kann man dieselbe Chemie mit einer Viskosität laden, die die eigene Ausrüstung tatsächlich ausführen kann – genau da fehlen Pulp- und Mineralalternativen. Wenn du die Chemie selbst noch klärst, dannUnterschiede zwischen Para-Aramid und Meta-Aramidsind es wert, sie zu überprüfen, bevor die Note festgesetzt wird.
U200 und U50: Was die Spezifikation tatsächlich sagt
Die U-Serie-Spezifikation ist kurz, und jede Linie darin entspricht einem Verhalten in deinem Anwesen. Die folgende Tabelle bildet die Grundlage für die Zitate der Proben, daher lohnt es sich, sich vor der Anfrage gegen Ihre eigenen Formulierungsziele zu vergleichen.
| Parameter | U-Serienwert | Warum es in deiner Formulierung wichtig ist |
|---|---|---|
| Basispolymer | Para-Aramid | Aromatische Polyamidchemie ohne Schmelzpunkt |
| Logarithmische Viskosität | 5 bis 7 dL/g | Praktischer Proxy für das Molekulargewicht; treibt das Wärmealterungsverhalten und das Benetzungsverhalten an |
| Partikelgröße | Unterhalb von 150 μm, abgestufte Verteilung | Setzt Packung, Rheologie und Oberflächenfinish in Beschichtungen und Dichtstoffen |
| Thermische Zerlegung | Über 560 °C | Die Verstärkung überdauert das Bindemittel in Fade-Zyklen und Feuerbelastung |
| Farbe | Gelbfärbung 40 bis 50 | Kein weißes Füllmaterial; Farbanpassung sollte bei hellen Produkten geplant werden |
| Anpassbar bei Anfrage | Partikelgrößenschnitt, Verpackung | Beides wird in das Angebot aufgenommen, wenn es in der Untersuchungsphase angegeben wird |
Die bewertete Verteilung verdient eine zweite Betrachtung. Viele Warenpulver werden als einmaliger Schnitt geliefert; die U-Serie wird mit einer Verteilung über feine und grobe Fraktionen geliefert. In Beschichtungs- und Dichtmittelsystemen packt sich ein gradierter Schnitt effizienter und setzt sich vorhersehbarer ab als ein schmaler Schnitt bei derselben oberen Größe, und bei Reibungsverbindungen trägt er eine dichtere, stabilere Reibungsschicht. Wenn ein Verfahren stattdessen einen bestimmten Schnitt benötigt, ist die Partikelgröße einer der Parameter, die wir anpassen, und wenn man dies in der Anfrage angibt, wird es nach einem fehlgeschlagenen Versuch angeboten und nicht verhandelt.
Fünf Punkte zu bestätigen, bevor Sie eine Probe bestellen
Die fünf unten aufgeführten Punkte entscheiden über die meisten Studienergebnisse. Jede Prüfung benötigt nur wenige Minuten zur Bestätigung in der Ermittlungsphase und Wochen nach einem gescheiterten Prozess.
1. Wo das Los innerhalb des Viskositätsbereichs liegt
Ein Bereich von 5 bis 7 dL/g ist groß, und der Unterschied zwischen den beiden Enden ist groß genug, um deine Dispersionszeit und deine Wärmealterungsergebnisse zu verändern. Fragen Sie, wo sich ein bestimmtes Los innerhalb der Range befindet, anstatt die Range als Antwort zu akzeptieren, und vermerken Sie dies mit dem Test, damit die Ergebnisse bei der Neubestellung reproduziert werden können.
2. Partikelgrößenverteilung und ihre Testmethode
Eine Höchstgröße von 150 μm beschreibt eine Obergrenze, nicht eine Verteilung, und bei Beschichtungsarbeiten ist die Verteilung das, um das man sich tatsächlich formiert. Stimmen Sie sowohl die Messmethode als auch die Grenzwerte überein, da die Partikelgröße durch Siebanalyse und Laserbeugung nicht dasselbe ist und eine ohne diese Methode geschriebene Spezifikation auf beiden Seiten interpretierbar ist.
3. Die Grundlage der thermischen Zerlegungsfigur
Para-Aramid schmilzt nicht; sie zersetzt sich thermisch oberhalb von 560 °C, was sie in eine andere Kategorie als die meisten organischen Verstärkungen einordnet. Bestätigen Sie, ob die Zahl als Anfangs- oder Spitzenzersetzung angegeben wird, da die beiden Zahlen unterschiedliche Formulierungsfragen bei Fade-Tests und Brandschutzarbeiten beantworten.
4. Wärmeleitfähigkeit mit Methode und Einheiten
Niedrige Wärmeleitfähigkeit ist der Grund, warum Aramidpulver in Wärmeschutzbeschichtungen vorkommt, und es ist auch die Zahl, die am häufigsten ohne Kontext genannt wird. Wir geben den Wert zusammen mit der Messmethode, der Testtemperatur und den Einheiten an, sodass die Zahl direkt in Ihr Beschichtungsmodell einfließen kann; Ein auf einem verdichtetes Pulverbett gemessener Wert ist nicht mit einem auf einem ausgehärteten Film gemessenen Wert austauschbar, und ein auf der falscher Basis gebautes Modell verfehlt seine Zieldicke.
5. Farbkonsistenz für hellfarbige Produkte
Bei dunklen Reibungsstoffen ist die Pulverfarbe irrelevant. Bei hellen Versiegelungsmitteln und dekorativen Beschichtungen wird die Farbvariation von Charge zu Charge zu einem Qualitätsproblem, das kein Datenblatt offenbart, daher sollte ein erhaltenes Muster aus dem angebotenen Los vor der Genehmigung der Klasse mit Ihrem eigenen Farbstandard verglichen werden. Dieser Vergleich ist leichter anzustellen, wenn er in der Probenahmephase angefordert wird und nicht nach der ersten Produktionscharge.
Verteilung: Wo Pulverprüfungen gewonnen oder verloren werden
Die meisten Pulverversuche, die scheitern, scheitern nicht an der Spezifikation; sie scheitern bei der Streuung. Das Pulver hat eine geringe Oberflächenenergie und wird nicht leicht benetzt, sodass Agglomerate die Mischung überstehen und später als Defekte an die Oberfläche kommen: eine raue Schicht, ein sichtbarer Fleck oder eine Spannungskonzentration, die bei wiederholter Last einen Riss auslöst.
- Kontrolliere die Reihenfolge der Addition und die Mischenergie: Das Pulver in einem Träger benetzen, bevor es auf eine hochviskose Basis trifft, schlägt das Trockenaufladen in eine voll geladene Verbindung
- Beobachte die Viskositätskurve beim Mischen und nicht nur am Ende, denn eine ansteigende Kurve ist meist das erste Anzeichen für Agglomeration
- Beurteilen Sie die Dispersion anhand der mechanischen Eigenschaften der ausgehärteten Verbindung, da Zug-, Reiß- und Abriebergebnisse zeigen, ob das Pulver Arbeit verrichtet, die eine Sichtprüfung nicht kann
Die gleichen Prinzipien gelten in feinerem Maßstab bei der Separatorbeschichtung, und dieAnforderungen an thermische Stabilität für SeparatormaterialienZeigen Sie, wie Dispersionsqualitätsoberflächen bei Endverbrauchstests aufgebaut werden.
Wo die U-Serie bereits in Produktion ist
Aramidpulver ist ein teurer Zusatzstoff und selten die günstigste Methode, um eine einzelne mechanische Eigenschaft zu steigern. Es zahlt seine Kosten, wenn mehrere Grundstücke gleichzeitig gehalten werden müssen oder wenn das Betriebsumfeld mineralische Alternativen ausschließt.
- Reibungsmaterialien, bei denen Verschleißfestigkeit und Wärmestabilität durch wiederholte thermische Zyklen zusammenhalten müssen
- Dichtungs- und Dichtungsverbindungen, wobei die dimensionale Stabilität unter Last genauso wichtig ist wie die chemische Beständigkeit
- Thermische Barriere und Hitzeschutzbeschichtungen, bei denen sowohl geringe Wärmeleitfähigkeit als auch ein stabiler Rückstand erforderlich sind
- Gummi- und Kunststoffverstärkung, bei der die Steifigkeit verbessert werden muss, ohne den Gewichtsverlust eines Mineralfüllungsstoffs
- Verschleißfestigkeitsstoffe für Schleifdienste, einschließlichStrukturelle Komponentenunter kontinuierlicher Reibung
- Separatorbeschichtung undEnergiespeicherkomponenten, wobei thermische Stabilität das primäre Auswahlkriterium ist
Das ist Produktionsnachfrage, kein Pipeline-Interesse. Ein Spezialbeschichtungshersteller hat 26 Tonnen U-Serie-Pulver für Hitzeschutz- und Ablationsresistente Beschichtungen erhalten, eine Anwendung, bei der niedrige Wärmeleitfähigkeit und ein stabiler Kohlerückstand die beiden Anforderungen sind, die günstigere Mineralfüllstoffe ausschließen.
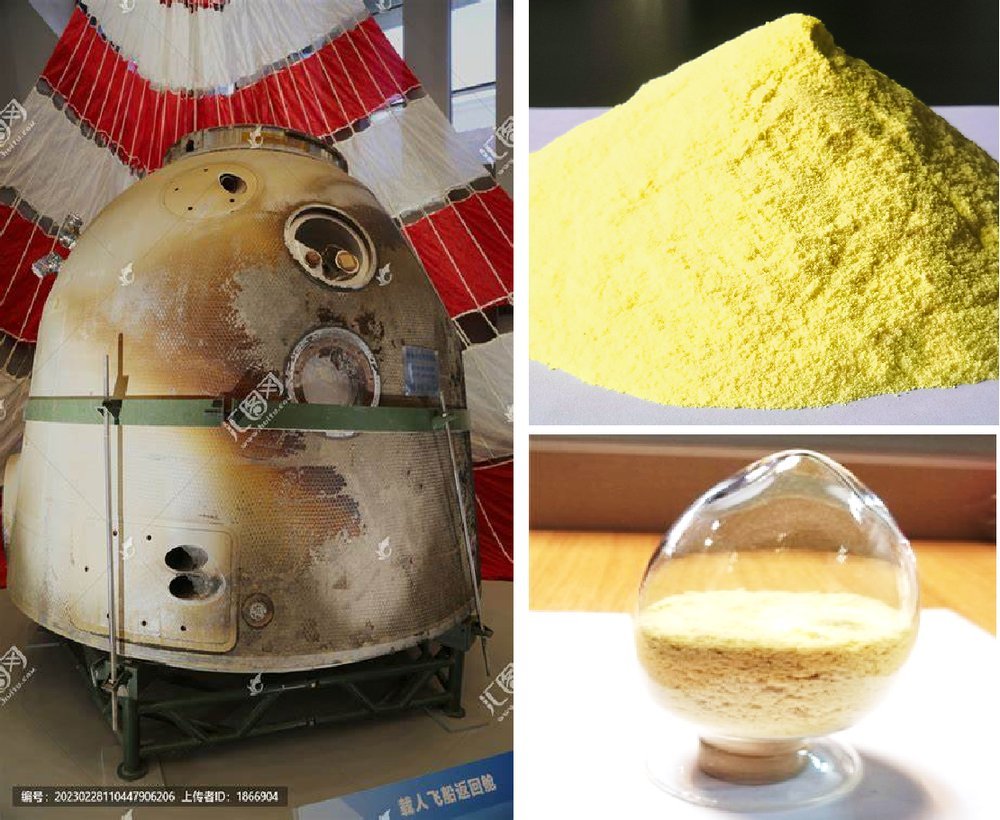
Wenn die Anforderung ein fertiges Blatt statt eines Verbindungsadditivs ist, gilt diePara-Aramid-PapiernotenÜberdeckungsdicke- und Festigkeitskombinationen, die ein Pulver nicht erreichen kann, und die beiden Familien werden oft nebeneinander für dasselbe Programm bewertet.
Kommerzielle Begriffe, um die Sie herum planen können
Die Lieferbedingungen bestimmen, wie schnell ein Laborergebnis zu einem Produktionsauftrag wird, daher gehören sie an den Anfang der Bewertung und nicht am Ende. Die folgenden Begriffe beziehen sich auf die Pulverlinie der U-Serie.
| Gegenstand | Begriff |
|---|---|
| Mindestbestellmenge | 1 kg, genug für einen echten Laborversuch und nicht für eine symbolische Probe |
| Vorlaufzeit | 60 bis 90 Tage, was die zusätzlichen Verarbeitungsschritte hinter dem Pulver widerspiegelt |
| Monatliche Kapazität | 5 Tonnen über die Pulverlinie |
| Anpassung | Partikelgrößenschnitt und Verpackung, definiert in der Untersuchungsphase |
| Qualitätskontrolle | Kontinuierliche Prozessüberwachung mit 100-prozentiger Vorversand-Inspektion |
| Lieferung und Bezahlung | EXW Boxen, Shandong; Zahlung per Banküberweisung |
| Nachverkaufsunterstützung | Technische Fernunterstützung und technische Beratung vor Ort während der Bewertung |
| Ziel-Exportmarkt | Europäische Union, neben der inländischen Versorgung in China |
Die Vorlaufzeit von 60 bis 90 Tagen wird am häufigsten unterschätzt. Wenn Ihr Programm ein festes Validierungsdatum hat, muss die Pulverbestellung vor der vollständigen Optimierung der Formulierung aufgegeben werden, was in der Praxis bedeutet, dass zwei Kandidatengrade parallel statt nacheinander geordnet werden. Die Mindestbestellungsmenge von 1 kg ist genau so festgelegt, dass ein paralleler Versuch dieser Art erschwinglich bleibt.
Die Vorlaufzeiten ändern sich mit der Menge und der Anpassung, daher lohnt es sichBestätigung des aktuellen Zeitplans mit dem Vertriebsteambevor dein Validierungstermin festgelegt ist.
Zertifizierungs- und Managementsysteme
Pulver ist ein Zusatzstoff, den man nicht visuell inspizieren kann, weshalb das Managementsystem des Produzenten Teil der Materialspezifikation und nicht nur eine Formalität ist. Der Aramid-Produktionsbetrieb hinter der U-Serie besitzt drei Managementsystemzertifikate, die alle von der Beijing Engewei Certification Center Co., Ltd. (NGV) ausgestellt wurden:
- ISO 9001:2015 Qualitätsmanagement, Zertifikat 05326Q00173R201, erteilt am 19. Mai 2026, gültig bis 18. Mai 2029
- ISO 14001:2015 Umweltmanagement, Zertifikat 05324E30213R1M, ausgestellt am 16. Mai 2024, gültig bis 15. Mai 2027
- ISO 45001:2018 Arbeitsschutzmanagement, Zertifikat 05326S00131R201, ausgestellt am 19. Mai 2026, gültig bis 18. Mai 2029
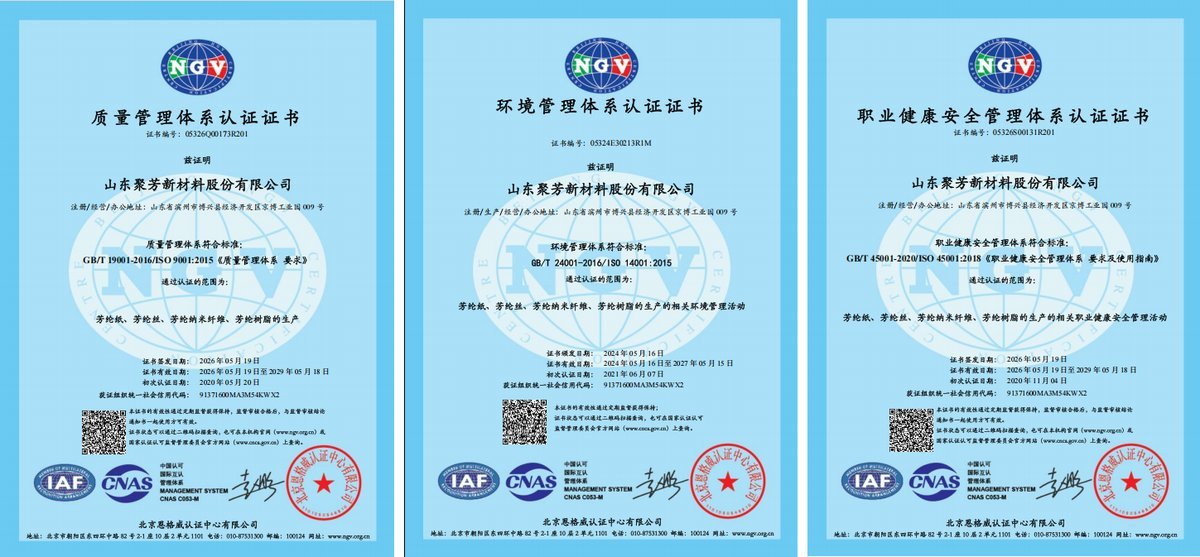
Das ISO 9001:2015-Zertifikat deckt die Herstellung von Aramidpapier, Aramidfilament, Aramid-Nanofaser und Aramidharz ab, dem Polymer-Rohstoff hinter den Pulverqualitäten. Zwei Details sollten bei jedem Zertifikat, das ein Anbieter Ihnen zusendet, überprüft werden: ob die Umfangsbeschreibung die Produktfamilie nennt, die Sie tatsächlich kaufen, und ob das Ablaufdatum innerhalb Ihres eigenen Qualifikationsfensters liegt, da ein Zertifikat, das kurz vor der Verlängerung steht, während Ihres Programms erneut geprüft wird.
Der Zertifikatsstatus kann direkt bei der Zertifizierungsstelle überprüft werden, und der auf jedem Zertifikat aufgedruckte QR-Code führt zum Registereintrag. Die Überprüfung dauert ein paar Minuten und beseitigt die meiste Unsicherheit rund um einen Lieferanten, der eine Zertifikatsnummer angibt, aber das Dokument selbst nicht einsendet.
Wie man eine Bewertung mit Chambroad beginnt
Die Bewertungen laufen in einer einfachen Sequenz ab, und die Mindestbestellungsmenge von 1 kg existiert, sodass die ersten beiden Schritte in Wochen statt in Quartalen statt in Quartalen erfolgen können.
- Schritt 1: Senden Sie eine Anfrage, in der Sie die Anwendung, das Trägersystem und die Zieleigenschaften beschreiben
- Schritt 2: Erhalten Sie eine Probe aus der Mindestbestellung von 1 kg, mit der von Ihnen angegebenen Partikelgröße und Verpackung
- Schritt 3: Führen Sie den Dispersionstest durch, wobei zwei Kandidatengrade parallel angeordnet werden, sofern das Validierungsdatum festgelegt ist
- Schritt 4: Überprüfen Sie die Spezifikation und Testmethoden anhand des Qualifikationslots und gehen Sie dann zur Volumenlieferung nach dem vereinbarten Zeitplan über
Je genauer die Anfrage die Anwendung beschreibt, desto schneller kommt das Angebot zurück. Die Details, die den Zyklus am meisten verkürzen, sind:
- Zielanwendung und die Branche, die sie bedient,
- Träger- oder Bindemittelsystem, einschließlich Lösungsmittel, wenn das Pulver in eine flüssige Phase verteilt wird
- Verarbeitungstemperaturbereich, den die Verbindung überleben muss
- Die Eigenschaften, die das Pulver liefern soll, werden als Ziele und nicht als Qualitätsbezeichnung angegeben
- Erforderliche Partikelgröße, Schnitt und Verpackung
- Zielmenge und Zeitplan, damit die Vorlaufzeit von 60 bis 90 Tagen gegen Ihr Validierungsdatum geplant werden kann
Da Pulver, Nanofaser und Papier aus einer Quelle stammen, kann ein Versuch, der auf die falsche physikalische Form statt auf die falsche Chemie hinweist, ohne eine zweite Lieferantenqualifikation umgeleitet werden. Zum Kontext, wo Aramid-Materialien industrieübergreifend spezifiziert werden, gilt dieIndustrielle Trends und Materialvorteile der AramidfaserSkizzieren Sie die Anwendungen, die die aktuelle Nachfrage antreiben.
Bereit, Para-Aramidpulver in Ihrer Formulierung zu testen?
Senden Sie Ihre Anwendungsanforderungen für eine Spezifikationsdiskussion, ein Angebot und eine 1-kg-Probe der U-Serie.
Fordern Sie eine Probe an