
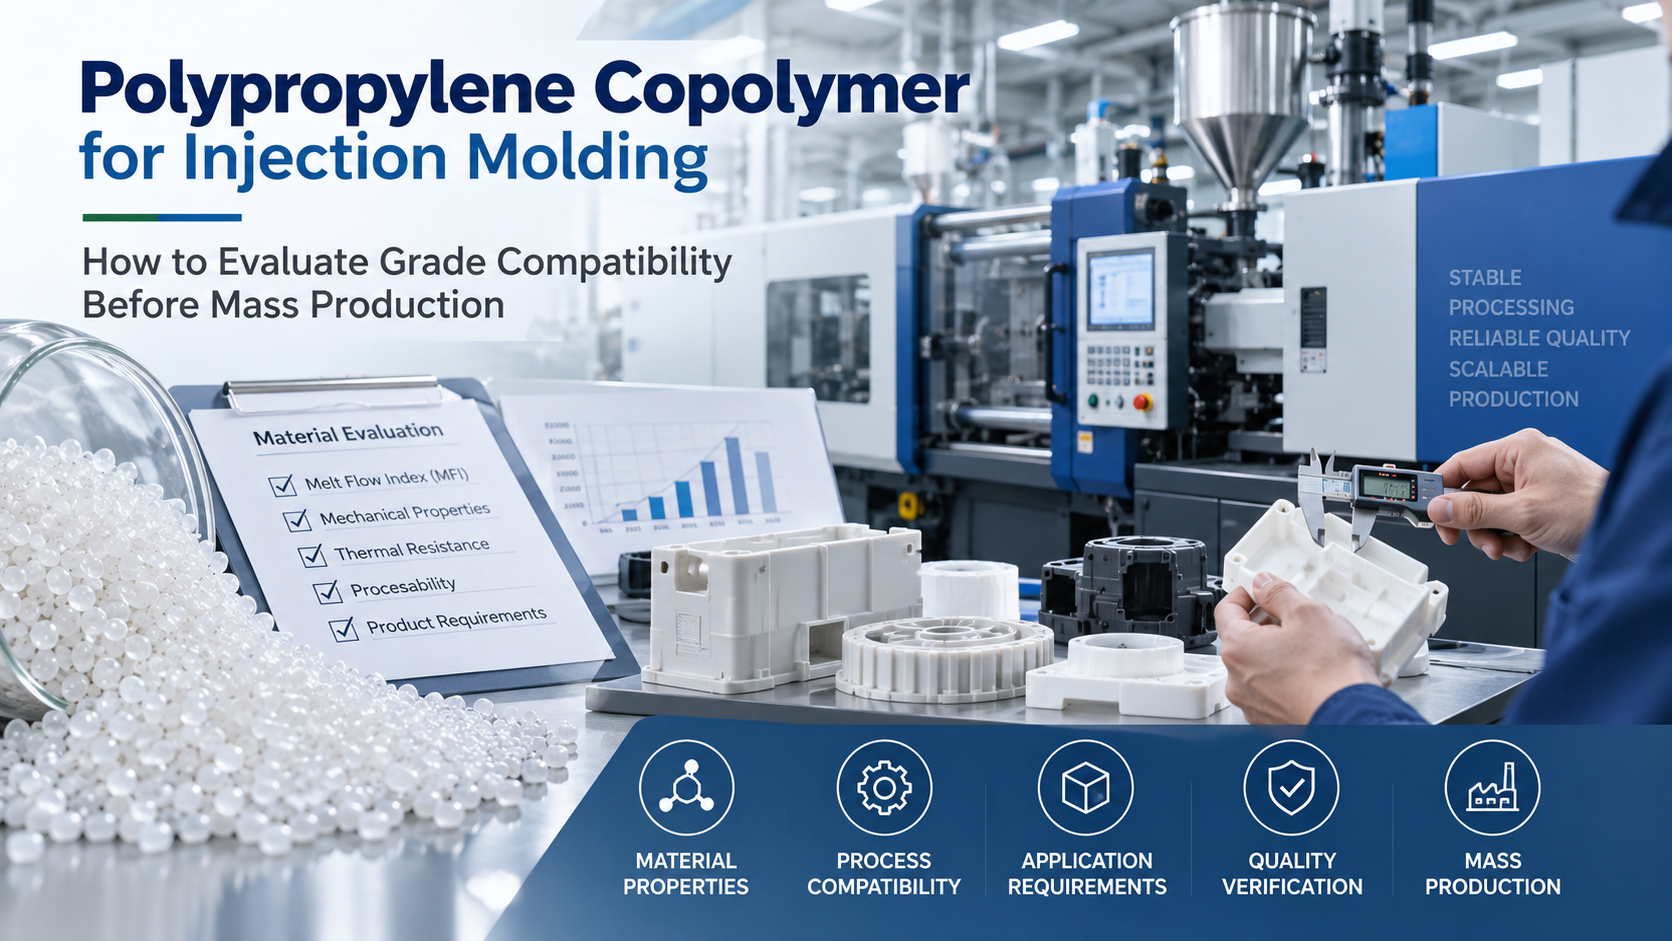
Qualitätskompatibilität ist der am häufigsten missbrauchte Begriff bei der Spritzgussbeschaffung. Es klingt nach einer Eigenschaft des Harzes, ist es aber nicht. Derselbe PP-Copolymer-Typ kann auf einem Werkzeug perfekt laufen und auf einem anderen eine Warpage-Katastrophe verursachen, mit identischen Maschineneinstellungen auf Papier. Kompatibilität ist eine Dreifacheigenschaft – Harz, Form und Prozess wirken zusammen – und sie kann nur bewertet, nicht gelesen werden. Dieser Artikel stellt ein Vier-Gate-Bewertungsprotokoll vor, das eine ausgewählte Note vom ersten Versuch in einen dokumentierten, produktionsbereiten Zustand übernimmt.
Kompatibilität ist eine Dreifach-Eigenschaft, keine Datenblatt-Linie
Ein technisches Datenblatt beschreibt das Harz isoliert: Schmelzdurchfluss, genotterter Aufprall, Biegemodul. Keine dieser Zahlen beantwortet die Frage, der sich einem Former tatsächlich stellen muss, nämlich ob diese Klasse diese Form, auf dieser Maschine, innerhalb dieses Toleranzbereichs über Millionen von Zyklen füllt. Das Datenblatt ist das Eintrittsticket, nicht die Bewertung.
Deshalb ist ein strukturiertes Protokoll wichtig. Die Ad-hoc-Bewertung der Kompatibilität – ein paar Teile formen, sie betrachten, anpassen, hoffen – findet offensichtliche Probleme und übergeht strukturelle Teile stillschweigend. Die vier unten aufgeführten Gatter sind nach den Kosten geordnet, die es kostet, einen Fehler spät zu entdecken: zuerst das Flussverhalten, da es alles stromabwärts ungültig macht; Dann dimensionales Verhalten, dann mechanisches Verhalten im geformten Zustand, dann die Robustheit des Prozesses selbst.
Tor 1: Schmelzfluss gegen den Durchflussweg
Die erste Frage ist brutal physikalisch: Kann die Schmelze den letzten Millimeter des Durchflusswegs bei einem Druck erreichen, den die Maschine und die Form tatsächlich liefern können? Die Fließlänge relativ zur Wanddicke ist das maßgebliche Verhältnis und interagiert mit der Schmelzflussrate des Grabstoffs auf eine Weise, die Datenblätter nicht erfasst werden. Ein Gefälle mit großzügigem Durchfluss füllt einen dünnen, langen Weg bei moderatem Druck; Eine steifer fließende Steigung kann Gate-Wechsel, Wandverdickung oder eine Hot-Runner-Überarbeitung erfordern, für die das Werkzeug nie ausgelegt war.
Zwei praktische Kontrollen schließen dieses Tor. Die erste ist eine Füllstudie bei konstanten Prozesseinstellungen über den empfohlenen Schmelztemperaturbereich der Klasse, bei der Einspritzdruck, Füllzeit und die Position der Strömungszögerungsmarkierungen erfasst werden. Die zweite ist der Vergleich der beobachteten Füllung mit dem vom Lieferanten angegebenen Verarbeitungsfenster der Qualität. Wo dünnwandige Füllung die Bindungsbeschränkung ist, unterscheiden sich die Kompromisse von der Tragwerksleiste – unser Artikel überPolypropylen-Homopolymerzykluszeit im Dünnwandgussbehandelt diesen Fall separat, da Homopolymer und Copolymer bei gleichwertigen Durchflussangaben unterschiedlich füllen.
Qualitäten, die für schnelle, stabile Befüllung entwickelt wurden, verdienen hier ihren Platz.SP179, zum Beispiel ist sie mit hohem Schmelzfluss, guter Verwirbarkeit und schnellem Formen positioniert, kombiniert mit hoher Wirkungsleistung und einem sauberen Geruchsprofil – eine Kombination, die wichtig ist, wenn der Durchflussweg lang und das Zyklusbudget knapp ist.
Tor 2: Schrumpfung und Verformung gegen Werkzeugtoleranzen
Das zweite Tor ist dimensional. Polypropylen schrumpft stärker als die meisten technischen Thermoplaste, und Aufschlagcopolymere schrumpfen anders als Homopolymere aufgrund der Gummiphase. Entscheidend über die Werkzeuganpassung ist nicht der nominale Schrumpfwert, sondern das Band: wie sehr sich die Maße des Bauteils über den erlaubten Verarbeitungsbereich der Klasse und über Produktionsstücke hinweg bewegen.
Die Bewertung sollte die Schrumpfung sowohl in Strömungs- als auch in Querflussrichtung auf einem echten Werkzeug messen, nicht auf einer Testplatte, da Faserorientierung und molekulare Orientierungseffekte nur bei der Bauteilgeometrie sichtbar sind. Die Warpage-Bewertung folgt derselben Logik: Ein flach wirkendes Teil direkt aus dem Werkzeug kann nach dem Abkühlen in die Umgebungstemperatur oder nach einer Nachbearbeitung der Wärme verzerren. Teile mit unebenen Wandabschnitten, langen ungestützten Feldern oder engen Ebenen-Callouts sollten in Abständen gemessen werden – unmittelbar nach dem Auswurf, nach 24 Stunden und nach jedem annealing-Schritt, den der Prozess umfasst.
Wenn das gemessene Band in die stahlsichere Toleranzmarge des Werkzeugs passt, schließt sich das Tor. Wenn nicht, rangieren die Korrekturoptionen von billig bis teuer: zuerst Prozessanpassung, dann Änderungen von Gate oder Kühlung und zuletzt Stahlwechsel. Eine Qualität, die Stahländerungen verlangt, um die Toleranz zu halten, ist praktisch gesehen nicht mit diesem Werkzeug kompatibel.
Tor 3: Schweißnaht- und Aufprallverhalten im geformten Teil
Das dritte Tor prüft das Teil, nicht das Exemplar. Impact-Copolymere werden wegen der Zähigkeit ausgewählt, aber die Zähigkeit im geformten Teil hängt von Merkmalen ab, die das Datenblatt nie sieht: Schweißlinien, wo die Strömungsfronten aufeinandertreffen, gate-induzierte Orientierung und Kerbeffekte von Rippen und Bossen. Eine Schweißlinie über eine tragende Rippe kann nur einen Bruchteil der Aufprallenergie der umgebenden Wand tragen, und der Nachteil ist bei Copolymeren größer als bei Homopolymeren, da die Elastomerphase das Wiederschmelzen der Strömungsfront an der Verbindung erschwert.
Das praktische Protokoll ist unkompliziert: Kartieren Sie die Schweißlinien aus der Füllstudie, identifizieren Sie die, die auf funktionalen oder stoßbelasteten Merkmalen landen, und testen Sie diese Positionen direkt – Falltests für Handhabung von Teilen, Aufpralltests an tatsächlichen Teilen statt an standardisierten Stäben. Für speziell für den Aufpralldienst ausgewählte Dienstgrade bestätigt dieser Schritt den Grund, warum die Stufe gewählt wurde. Unser früherer Vergleich vonPolypropylen-Copolymer versus zufälliger Copolymer-Spannungsrisswiderstanderklärt, warum der getestete Ausfallmodus entscheiden sollte, welche Polymerfamilie überhaupt zur Debatte kommt.
Wo die Anwendung große Flächenaufprall ist – Paletten, Kisten, Stoßstangensysteme, heruntergefallene Gehäuse – Steigungen wieEP548RundSP179genau für diese Aufgabe positioniert sind, und der Aufpralltest mit geformten Teilen ist der Punkt, an dem diese Position bestätigt werden muss. Bei wiederholter Handhabungsermüdung, bei der sich Mikrorisse über Tausende von Zyklen ansammeln,K9930HundLA640TÜbernehmen Sie dieselbe Rolle in diesem Bereich des Portfolios.
Gate 4: Die Breite des Prozessfensters
Eine Klasse kann die ersten drei Gates bei einer Einstellungskombination bestehen und trotzdem ein Produktionsrisiko darstellen, weil eine einzige gute Einstellung keine Robustheit darstellt. Der vierte Gate misst das Prozessfenster: den Bereich der Schmelztemperatur, Formtemperatur, Einspritzgeschwindigkeit und Haltedruck, innerhalb dessen das Teil noch die Spezifikation erfüllt.
Ein entworfenes Experiment um die erwarteten Sollwerte herum ist der effiziente Weg, dies abzubilden. Wichtig ist nicht das Optim, sondern die Kanten – wie weit die Schmelztemperatur abdriften kann, bevor Strömungsmarkierungen oder Blitze auftreten, wie viel Toleranz für den Haltdruck besteht, bevor Dimension oder Gewicht außerhalb des Bandes verlagert werden. Ein schmales Zeitfenster bedeutet, dass der Prozess empfindlich auf maschinelle Variationen, Umgebungsbedingungen und Materialverschiebungen von Charge zu Lot ist, und diese Empfindlichkeit tritt später als Schrottrate wieder auf, nicht als fehlgeschlagener Versuch.
Auch die Fensterbreite zahlt sich still und leise aus. Qualitäten, die als verarbeitungsstabil beschrieben werden – schnelle Verfüllung, konstantes Formverhalten, geringe Empfindlichkeit im empfohlenen Bereich – vertragen Maschinendrift besser, was die praktische Bedeutung von Begriffen wie "ausgezeichnete Verarbeitbarkeit" in einer Qualitätsbeschreibung ist.
Von einer guten Testphase zu einer leistungsfähigen Produktionsserie
Zwischen einem erfolgreichen Test und der Massenproduktion befinden sich zwei Verifikationsschritte, die Käufer unbedingt sehen und nicht nur hören sollten:
- Die Fähigkeit basiert auf Produktionswerkzeugen und Produktionsharz. Eine kurzfristige statistische Bewertung kritischer Dimensionen – über Hohlräume, Stunden hinweg und idealerweise über mindestens zwei Harz-Lots – zeigt, ob der Prozess Toleranz halten kann, nicht nur, ob er es einst tat. Das Annahmekriterium sollte vor dem Lauf schriftlich vereinbart werden.
- Mehrfache Gleichstandsprüfungen. Bei Werkzeugen mit mehreren Hohlräumen ist die Kahlraum-zu-Kavity-Variation der stille Schrottgenerator: Jede Kavität füllt sich leicht unterschiedlich, und eine Steigung mit schmalem Fenster verstärkt die Streuung. Das Wiegen und Bemaßen von Teilen pro Kavity über ein Produktionsfenster hinweg zeigt ein Ungleichgewicht, das ein Einzel-Kavity-Test nie aufzeigt.
Diese Maßnahmen schützen auch die Beziehung zum Harz-Lieferanten. Wenn Fähigkeitsdaten von Anfang an vorhanden sind, können spätere Streitigkeiten über Maße oder Schrott auf deren eigentliche Ursache – Werkzeug, Prozess oder Material – zurückgeführt werden, anstatt in Schuldzuweisungen zu verfallen.
Wenn die Kompatibilität ausfällt: neu tunen, neu gattern oder neu bewerten
Nicht jede Bewertung endet mit einer Genehmigung, und die Entscheidung nach einem Scheitern ist genauso wichtig wie die Bewertung selbst. Der Eskalationspfad verläuft in der Kostenreihenfolge:
- Zuerst neu tunen. Die meisten Auffüll- und Fensterprobleme reagieren auf Prozessänderungen – Geschwindigkeitsprofilierung, Halteoptimierung, Temperaturanpassung – vorausgesetzt, die Änderungen bleiben im empfohlenen Bereich der Klasse.
- Als Zweites neu gaten oder neu stählen. Wenn Schweißlinien auf kritischen Merkmalen landen oder der Durchflussweg neu verteilt werden muss, sind Werkzeugwechsel gerechtfertigt – allerdings nur, wenn der Prozess bereits abgeschlossen ist und das Durchflussverhalten des Grabens wirklich auf das Teil abgestimmt ist.
- Zuletzt neu bewerten – und das absichtlich. Das Wechseln der Klassen setzt jedes Gatter in diesem Protokoll zurück, sodass der Ersatz anhand des tatsächlich aufgetretenen Ausfalls ausgewählt werden sollte und nicht anhand eines Datenblatt-Rankings. Wo der Ausfall flussbegrenzt war, unterscheidet sich die Ersetzungslogik von den wirkungsbeschränkten oder dimensionalen Fehlern – weshalb die Auswahlentscheidung und dieses Bewertungsprotokoll miteinander verbunden, aber getrennte Übungen sind, wie in unsererPP-Copolymer-Impact-Spritzgussleitfaden.
Die Abschlussakte vor der Massenproduktion
Das Ergebnis dieses Protokolls ist kein Gefühl von Selbstvertrauen; Es ist eine Akte. Bevor eine PP-Copolymerqualität in die Massenproduktion freigegeben wird, sollte diese Datei einen Füllstudienprotokoll über den empfohlenen Schmelzbereich, gemessene Schrumpfbänder in beide Richtungen gegen Werkzeug-Toleranzen, Ergebnisse der Wirkungsteile der Formteile auf funktionale Merkmale einschließlich der Schweißlinienpositionen, das kartierte Prozessfenster mit dokumentierten Kanten, Fähigkeitsdaten über Hohlräume und Lose sowie die vereinbarten Sollwerte mit ihren Toleranzen enthalten.
Diese Datei macht Notenänderungen später auch handhabbar. Wenn ein Anbieter eine alternative Klasse vorschlägt – aus Kosten-, Liefer- oder Leistungsgründen – können dieselben Gates in einem Bruchteil der ursprünglichen Zeit wiederholt werden, da die Bewertungsinfrastruktur bereits vorhanden ist.
Chambroad liefert Impact-Copolymer-Qualitäten von Hochfluss-Schnellzyklusformen bis hin zu Schwerschlagleistungen im weiteren BereichChambroad-Polyolefin-Portfolio. Wenn Sie eine Steigung mit einem bestimmten Werkzeug und Toleranzband vergleichen, teilen Sie die Bauteilgeometrie, Wandstärke und das Leistungsprofil –Kontaktieren Sie unser Teamfür Grade-Empfehlungen und die Verarbeitungsdaten, die benötigt werden, um diese Gates effizient zu betreiben.