
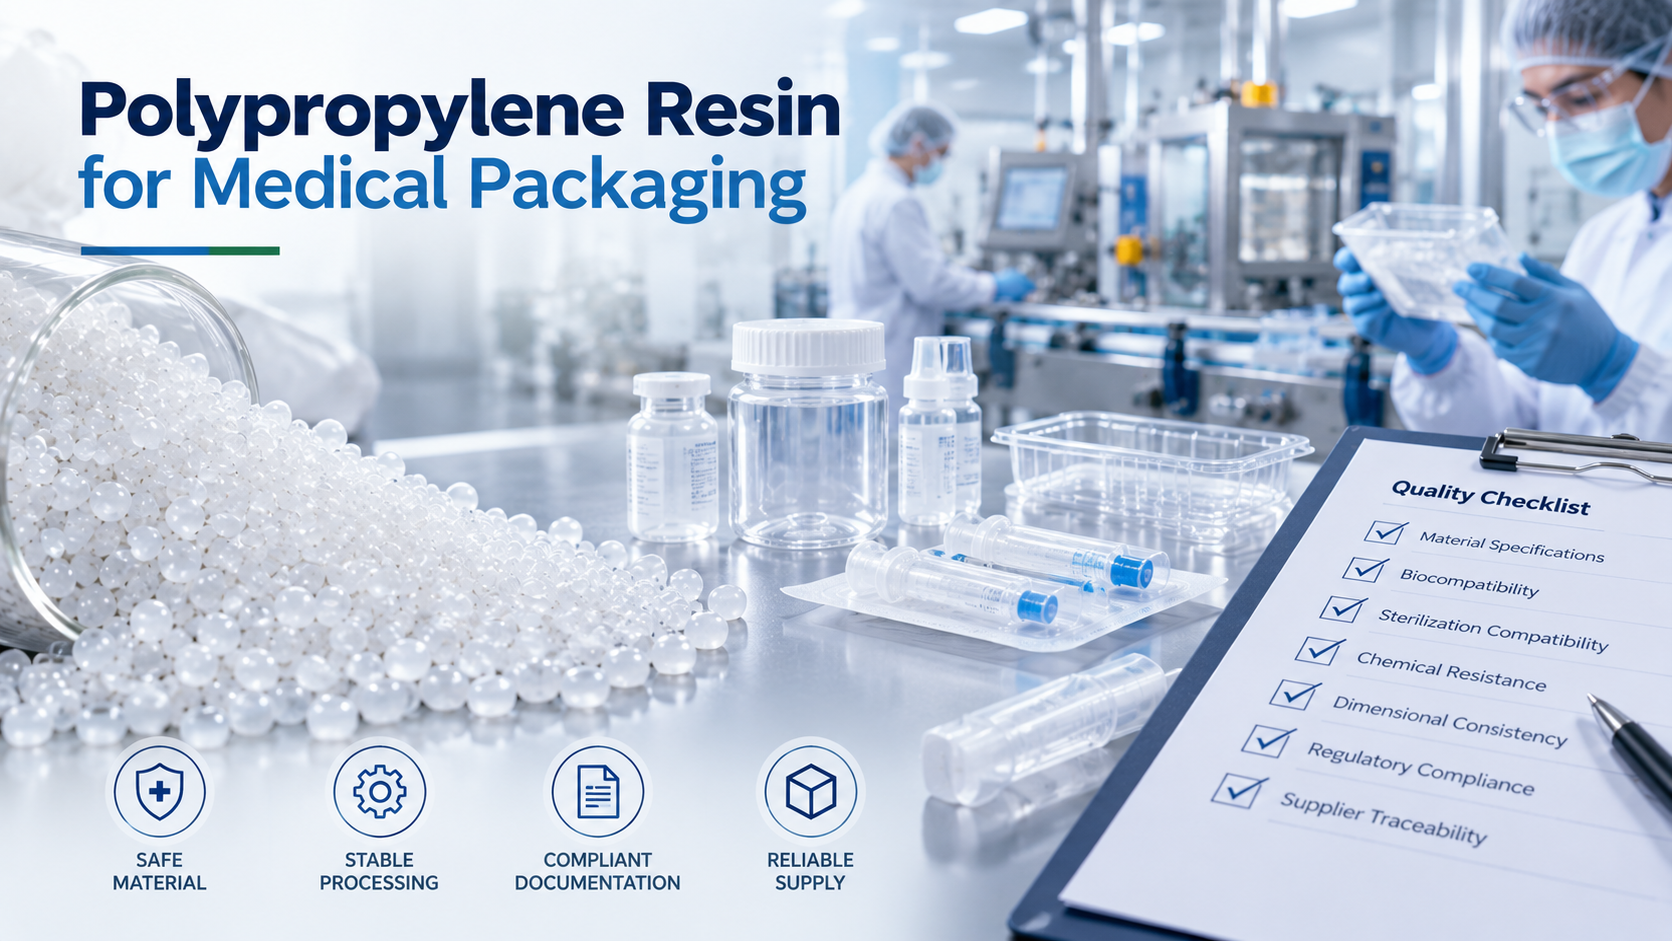
Die Zulassung einer Polypropylen-Qualität für medizinische Verpackungen ist kein Materialvergleich. Es handelt sich um eine Dokumentations- und Verpflichtungsübung, und die Klasse, die in einer Formprobe am besten abschneidet, ist nicht immer die, die eine regulatorische Prüfung übersteht. Käufer, die die Bewertungsgenehmigung als Kaufentscheidung – und nicht als funktionsübergreifenden Verifizierungsprozess – betrachten, entdecken die Lücken oft erst Monate später, wenn eine Sterilisationsvalidierung fehlschlägt oder ein Anbieter stillschweigend ein Zusatzpaket ändert. Dieser Artikel legt fest, was tatsächlich überprüft werden muss, bevor eine PP-Klasse für die Herstellung medizinischer Verpackungen freigegeben wird.
Warum "medizinische Qualität" eine Lieferkettenbehauptung und kein Zertifikat ist
Das Erste, was ein Käufer verstehen sollte, ist, was ein PP-Harz-Anbieter bieten kann und was nicht. Polypropylenharz ist selbst kein reguliertes Medizinprodukt. Es handelt sich um ein Baumaterial, und der regulatorische Status des Endprodukts – eine Spritze, ein Fläschchenverschluss, eine Blase, ein steriles Barrieresystem – gehört dem Gerät- oder Pharmahersteller, nicht dem Harzhersteller.
Diese Unterscheidung verändert, was Sie kaufen. Wenn ein Anbieter eine Klasse als medizinisch beschreibt, lautet der sinnvolle Inhalt meist folgender: Die Formulierung wird kontrolliert, die additive Verpackung wird offengelegt, der Produktionsweg ist stabil, und der Lieferant informiert Sie, wenn sich etwas ändert. Was es nicht bedeutet, ist, dass das Harz von einer Aufsichtsbehörde "genehmigt" wurde oder dass das Harz allein eine Anforderung an Biokompatibilität oder extraktierbare Stoffe erfüllen kann, die für das fertige Produkt gilt.
Käufer, die nach dem "FDA-Zertifikat für das Harz" fragen, verlangen ein Dokument, das in der Regel nicht existiert. Käufer, die die additive Offenlegung, das Profil der elementaren Verunreinigungen, die Änderungsbenachrichtigungsrichtlinie und die Batch-Datensätze verlangen, verlangen Dokumente, die tatsächlich existieren – und die tatsächlich das sind, was eine regulatorische Einreichung benötigt.
Die Käufer der vier Schichten müssen vor der Genehmigung abschließen
Eine Prüfungsgenehmigung, die der Prüfung Bestand hat, beruht in der Regel auf vier unabhängigen Ebenen. Jede Einheit gehört einer anderen Funktion, und jede von ihnen kann die Genehmigung von selbst stoppen.
| Schicht | Besitzer | Frage, die es beantwortet | Typische Beweise |
|---|---|---|---|
| Regulatorische Dokumente | Regulierungsangelegenheiten | Kann dieses Material in unserer Einreichung erwähnt werden? | Additive Offenlegung, elementare Verunreinigungen, Pharmakopei-Konformitätserklärungen |
| Chargenkonsistenz | Qualität | Wird sich die nächste Gruppe wie die Qualifikationsgruppe verhalten? | Nachweis der Analysegeschichte, Schmelzflussdaten, gespeicherte Proben |
| Bearbeitungsanpassung | Produktion | Läuft es mit unseren Werkzeugen und überlebt unsere Sterilisationsroute? | Formversuche, Schrumpfdaten, Nachsterilisationstests |
| Versorgungsverpflichtung | Beschaffung | Was passiert, wenn der Anbieter etwas ändert? | Änderungsbenachrichtigungsvereinbarung, Standort- und Leitungssperre, Prüfungsrechte |
Der praktische Wert der Trennung dieser Schichten besteht darin, dass sie von verschiedenen Personen mit unterschiedlichen Belegen überprüft werden. Ein Beschaffungsteam, das versucht, alle vier mit einem technischen Datenblatt abzuschließen, genehmigt später eine Bewertung, die es nicht mehr verteidigen kann.
Ebene 1: Regulatorische Dokumentation – Was man verlangen sollte und was man ablehnen sollte
Für medizinische Verpackungen ist die relevante Dokumentation auf Materialebene, da die Artikelprüfungen dem Hersteller des Gerätes gehören. In der Praxis sollten Käufer Folgendes von einem PP-Lieferanten ohne Streit erhalten können:
- Vollständige additive Offenlegung nach chemischem Namen und CAS-Nummer – Antioxidans, Säureabreißer, Nukleationsmittel, Schlick- und antistatische Pakete. Eine nicht offengelegte, proprietäre Mischung hinterlässt eine unlösbare Lücke in der Risikobewertung der abgewinnenden Stoffe des Kunden.
- Daten zu elementaren Verunreinigungen für Katalysatorreste, typischerweise Titan, Aluminium, Magnesium und Chlor, in einem Format, das in eine ICH Q3D-Risikobewertung einfließen kann.
- Eine Angabe, welche Pharmakopeialmonographien die Note unterstützen soll – zum Beispiel die Polyolefin-Materialmonographien in der Europäischen Pharmakopoei oder die Kunststoffmaterialien der Baukapiteln in USP – mit den zugrunde liegenden Testdaten, nicht nur mit einem Bestehenszertifikat.
- Bestätigung des Lebensmittelkontaktstatus der Basisformulierung, wo relevant, sowie eine klare Angabe, wo die Lebensmittelkontakt-Compliance endet und die pharmazeutische Qualifikation beginnt. Diese sind nicht die gleiche Anforderung und sollten nicht als austauschbar dargestellt werden.
Die Ablehnungsliste ist genauso wichtig. Ein Anbieter, der ein generisches "Biokompatibilitätszertifikat" für das Harz anbietet, wenn Biokompatibilitätstests nach ISO 10993 für das fertige Gerät sowie seine spezifische Kontaktdauer und Körperkontaktkategorie gelten, beantwortet nicht die Frage des Käufers.
Schicht 2: Batch-Konsistenz – Wo medizinische Programme tatsächlich versagen
Die Qualifikation findet oft auf einem einzelnen Grundstück statt, manchmal auf einem Probelos. Die Produktion läuft über Jahre. Die Lücke zwischen diesen beiden Bedingungen ist der Punkt, an dem die meisten Probleme auftreten, und es handelt sich fast immer um ein Variabilitätsproblem und nicht um ein Eigenschaftsproblem.
Die Parameter, die es wert sind, über Grundstücke hinweg zu verfolgen, sind diejenigen, die den Prozess bewegen, und nicht die, die auf einem Datenblatt beeindruckend aussehen:
- Schmelzdurchfluss und deren erlaubtes Toleranzband, da die Flussvariation das Füllverhalten, die Schweißnahtfestigkeit und die Zykluszeit auf demselben Werkzeug mit denselben Einstellungen verändert.
- Schrumpfkonsistenz, die die Dimensionsfähigkeit bei Verschlüssen, Spritzenläufen und allen Teilen, bei denen eine Dichtung von einer Toleranz abhängt, steuert. Eine Note mit stabiler Schrumpfung und guter Maßgenauigkeit ist für ein medizinisches Programm mehr wert als eine Note mit einer minimal besseren nominalen Eigenschaft.
- Geruch und flüchtiger Gehalt, weil die Kontamination des Kopfraums bei Medikamentenkontakt und Diagnostik eine Rolle spielt und weil Geruch ein frühes Indiz für eine Formulierungs- oder Prozessveränderung ist.
- Farb- und optische Konsistenz für Qualitäten, die in visuellen Inspektionskomponenten verwendet werden, bei denen eine Stück-zu-Los-Verschiebung im Nebel zu einem Abstoßquotenproblem statt zu einem kosmetischen wird.
Käufer sollten den Lieferanten bitten, die Toleranzgrenze ausdrücklich schriftlich anzugeben und eine Analyse-Historie für mehrere Chargen vorzulegen. Ein Lieferant, der kein Band nennt, behält sich im Grunde das Recht vor, es zu bewegen.
Schicht 3: Verarbeitungsanpassung und Sterilisationsexposition
Die dritte Schicht gehört zur Produktion, und hier wird tatsächlich die Wahl zwischen Homopolymer- und Copolymer-Qualitäten entschieden. Homopolymer PP bietet Steifigkeit, Klarheit und Hochtemperaturfähigkeit; Copolymer-Qualitäten geben einen Teil davon gegen Aufprallleistung ein, was für Teile wichtig ist, die Handhabung, Fallen und Montage ohne Risse überstehen müssen.
Zwei Verifikationsschritte werden häufig übersprungen:
- Testen des geformten Gegenstands nach der Sterilisation, nicht vorher. Gammabestrahlung, Ethylenoxid und Dampfautoklav interagieren jeweils unterschiedlich mit Polypropylen, und eine Qualität, die die Spezifikation als geformt erfüllt, kann diese nach dem tatsächlich erhaltenen Sterilisationszyklus nicht mehr erfüllen. Nach der Sterilisation sollten mechanische und optische Tests Teil des Zulassungsprotokolls sein, keine Nachfolge.
- Bestätigung der Abdichtung und des Montageverhaltens auf der echten Linie. Hitzedichtungsfenster, Ultraschallschweißen und Press-Fit-Montage hängen alle vom Entweichungsverhalten der Klasse ab und sind prozessspezifisch. Unser Artikel überPolypropylen-Copolymer für medizinische BFS-Behälter und Sterilisationsqualitätenbehandelt die Sterilisationsinteraktion ausführlicher für Blowfill-Seal-Formate.
Wo die Anwendung sowohl Schlagfestigkeit als auch ein sauberes Geruchsprofil erfordert – zum Beispiel bei langlebigen medizinischen Verpackungskomponenten und -trays –, stoßen Copolymer-Qualitäten wieSP179sind um einen hohen Schmelzfluss herum positioniert, um schnelles, stabiles Formen mit hoher Aufprallleistung und geruchssicheren Eigenschaften zu gewährleisten. Bei Verschlüssen geht der Kompromiss meist in Richtung Schrumpfstabilität und Maßgenauigkeit statt auf Aufprall, was das Profil hinter derRP242G-Kondensatorharzmit seiner geruchsarmen, kontaktsicheren Formulierung.
Ebene 4: Change Control – Das Engagement, das die Genehmigung überdauert
Die vierte Schicht ist diejenige, die am häufigsten mündliche Zusicherung erhält und keine Dokumentation. Sobald eine Bewertung in einer Einreichung von Geräten oder Medikamenten erwähnt wird, kann jede Änderung dieser Bewertung die eigene Validierungsarbeit des Kunden ungültig machen. Die Änderungsbenachrichtigungsvereinbarung ist daher keine Beschaffungsfreundlichkeit; Es ist der Mechanismus, der die Genehmigung schützt.
Eine praktikable Vereinbarung sollte schriftlich mindestens folgende Auslöser definieren: eine Änderung des additiven Typs oder der Belastung, eine Änderung des Katalysatorsystems, eine Änderung des Komonomerverhältnisses, eine Änderung des Produktionsstandorts oder der Produktionslinie sowie jede Änderung der Ausgangsquelle des Polymers. Es sollte die Benachrichtigungsfrist vor dem Versand angeben und ausdrücklich angeben, wer beim Lieferanten für die Benachrichtigung verantwortlich ist.
Zwei unterstützende Verpflichtungen sind es wert, gleichzeitig abgeschlossen zu werden. Die erste ist die Aufbewahrung von Qualifikations- und Produktionsproben, damit eine zukünftige Untersuchung mit dem genehmigten Bundesstaat verglichen werden kann. Das zweite ist ein definiertes Prüfungsrecht über dem Produktionsstandort, mit ausreichend Vorankündigung, um das Audit praktikabel zu machen.
Fünf Genehmigungsfehler, die nach dem Start auftauchen
Diese Fehlermuster wiederkehren sich in medizinischen Verpackungsprogrammen, und jedes führt auf eine Schicht zurück, die während der Genehmigung nie geschlossen wurde:
- Das Datenblatt wird als Qualifikationsnachweis behandelt. Das Datenblatt beschreibt typische Werte; Die Genehmigung benötigt Toleranzbänder, Chargenhistorie und zurückbehaltene Proben.
- Qualifizierung einer Note für die Leistung vor der Sterilisation. Die entscheidende Eigenschaft ist die, die nach dem Sterilisationszyklus und nach beschleunigtem Altern gemessen wird.
- Verwechslung der Lebensmittelkontakt-Compliance mit der pharmazeutischen Eignung. Die erste ist eine regulatorische Kategorie für Lebensmittelverpackungen; Die zweite hängt vom Arzneimittelprodukt, der Kontaktdauer und der Bewertung der extraktiven Stoffe ab.
- Genehmigung für ein einzelnes Grundstück. Die Variabilität, nicht die durchschnittliche Leistung, bestimmt, ob die dritte Lieferung trotzdem besteht.
- Ich verlasse mich auf eine informelle Änderungsbenachrichtigung. Ohne schriftliche Vorlaufzeit erfährt der Kunde von einer Formulierungsänderung, wenn die Teile zu versagen beginnen.
Was man schriftlich festhalten sollte und welche Noten zu welchem Paket passen
Vor der Freigabe einer Klasse für die Herstellung medizinischer Verpackungen sollte die Genehmigungsakte eine unterschriebene Erklärung der additiven Offenlegung, einen Bericht über elementare Verunreinigungen, einen definierten Toleranzbereich für Schmelzfluss und Schrumpfung, eine Analyse-Historie aus Produktionschargen, Nach-Sterilisationstestergebnisse am eigentlichen Artikel sowie eine Änderungsbenachrichtigungsvereinbarung mit benannten Kontakten und Vorlaufzeiten enthalten. Fehlt einer dieser sechs Punkte, ist die Genehmigung an die Bedingung geknüpft, ob er als solcher gekennzeichnet ist oder nicht.
Auf der Materialseite folgt die Passung zwischen Grade und Verpackungsformat meist der Geometrie. Starre, transparente Teile wie Spritzenläufe, bei denen chemische Beständigkeit, Biokompatibilität und Arzneimittelkontaktsicherheit die maßgeblichen Anforderungen sind, verlangen eine Klasse wieRP348P, das Spritzenqualitäts-transparente PP. Verschlüsse und Flaschenhalskomponenten setzen auf Schrumpfstabilität, Maßgenauigkeit und geringen Geruch, wobei transparente Qualitäten für Kondensatoren festgelegt sind. Teile, die für die visuelle Inspektion hohe Klarheit benötigen, bevorzugen eine Qualitätsstufe wieRP340R, die Transparenz und Glanz mit dem geruchslosen, ungiftigen und korrosionsbeständigen Charakter verbindet, der bei Kontaktanwendungen zu erwarten ist.
Wenn Verschlüsse und Stopfen zu einem vollständigen Behältersystem kombiniert werden, hat die Elastomerseite der Baugruppe eigene Anforderungen – dieMedizinischer GummistopperRange adressiert die Wechselwirkung zwischen Arzneimittel und Kontakt durch eine halogenierte Butyl-Kaolin-Formulierung. Die Überprüfung dieser beiden Materialien gemeinsam, anstatt sie getrennt zu genehmigen, ist Standardpraxis bei Container-Verschlusssystemen.
Chambroad liefert Polypropylen-Qualitäten, die für medizinische und medizinische Verpackungsanwendungen geeignet sind, einschließlich transparenter Qualitäten für Arzneimittelkontakt- und Verschlussformate. DiePalette medizinischer Verpackungsmaterialienbehandelt die hier beschriebenen Formate und den Hintergrund aufMedizinisch-Hochwertige transparente PP und ihre Rolle in der GesundheitsversorgungDas gibt mehr Kontext dazu, wie diese Noten platziert sind.
Beginnen Sie mit einer medizinischen Verpackungszulassung?Senden Sie uns das Paketformat, den Sterilisationsweg und die Kontaktkategorie, und wir melden uns mit den Bewertungsoptionen und der Materialdokumentation, die Ihre Genehmigungsakte benötigt.Kontaktieren Sie unser Teamum mit der Überprüfung zu beginnen oder die größere Prüfung zu überprüfenPortfolio medizinischer und Gesundheitsmaterialien.